 Jazyk

Domov / Novinky / Priemyselné správy / Hliníkové zliatiny na odlievanie: Praktický sprievodca triedami, vlastnosťami a výberom
Kresba pristane na vašom stole s materiálovým blokom s nápisom „hliníková zliatina“. Táto jediná čiara môže znamenať A356 pre konštrukčnú konzolu, A380 pre veľkoobjemové tlakovo liate puzdro alebo B390 pre valec kompresora, ktorý musí prežiť roky posuvného kontaktu. Vyberte si nesprávnu triedu a prvé prototypy môžu vyzerať bezchybne – potom sa po opracovaní objavia praskliny, povrch netesností pri tlakovej skúške v sérii 2 000 dielov alebo eloxované povrchy budú nerovnomerné a tmavé.
Tu je priama odpoveď pred detailom. Pre vysokotlakové liatie sú praktické predvolené hodnoty A380 a A383 , s ADC12 ako ázijským označením pre podobnú zliatinu. Pre nízkotlakové, gravitačné a pieskové liatie sú štaardné možnosti A356 a 356 . Ak v konštrukcii dominuje klzné opotrebovanie – vložky valcov, valce kompresora, ložiskové plochy – B390 si zaslúži hodnotenie. Ak odolnosť proti korózii a kozmetická úprava prevažujú nad surovou silou, 518 je zliatina na testovanie. Zvyšok tohto článku vysvetľuje tieto závery pomocou čísel, ktoré môžete vniesť do konverzácie s dodávateľom.
Ako fungujú označenia zliatin hliníka
Liate hliníkové zliatiny v Severnej Amerike sa riadia štvormiestnym systémom Aluminium Association s desatinnou čiarkou. Prvá číslica identifikuje hlavný legovací prvok a samotná číslica vám povie väčšinu toho, čo potrebujete vedieť o správaní zliatiny vo forme a v prevádzke.
- 1xx.x — 99,0 % alebo viac hliník, používaný hlavne na elektrické vodiče a chemické zariadenia.
- 2xx.x — meď ako hlavný prvok. Táto rodina produkuje najvyššiu pevnosť zo všetkých zliatin hliníka po tepelnom spracovaní, ale odolnosť voči korózii trpí.
- 3xx.x — kremík s pridanou meďou a/alebo horčíkom. Toto je rodina ťažných koní pre tlakové liatie aj gravitačné liatie.
- 4xx.x — kremík ako hlavný prvok, ktorý ponúka vynikajúcu tekutosť a tlakovú tesnosť pre časti kritické pri úniku.
- 5xx.x — horčík, ktorý poskytuje najlepšiu odolnosť proti korózii a najkonzistentnejší eloxovaný povrch.
- 7xx.x — zinok, starnutím vytvrditeľný s vysokou pevnosťou pri liatí, ale menej bežný pri komerčnom odlievaní.
Čo vlastne znamenajú čísla, písmená a desatinné miesta
Druhá číslica označuje modifikáciu základnej zliatiny; posledné dve číslice označujú konkrétnu zliatinu v rámci rodiny. Dôležité je aj desatinné číslo: x.x je forma odliatku, x.xx je forma ingotu. Predpona písmena, ako napríklad A v A356, znamená prísnejšie limity nečistôt ako základná zliatina bez písmena. V praxi je špecifikácia ako A356-T6 úplná inštrukcia: zliatina rodiny 3xx.x, modifikované zloženie 356, prísnejšie nečistoty a tepelné spracovanie T6.
Krátko vysvetlené teplotné označenia
Temper sa píše za zliatinou, oddelená pomlčkou. T6 znamená tepelné spracovanie v roztoku, po ktorom nasleduje umelé starnutie – teplota najčastejšie špecifikovaná, keď musí konštrukčný odliatok niesť zaťaženie. T5 znamená, že súčiastka sa ochladí z odlievania a potom umelo starne, pričom sa vynechá krok riešenia, ktorý sa bežne používa pri tlakovom odlievaní, aby sa predišlo deformácii a tvorbe pľuzgierov. F znamená ako vyrobené, čo je spôsob, akým sa dodáva väčšina tlakových odliatkov. Tieto rozdiely priamo ovplyvňujú medzu klzu: A356-T6 dosahuje zhruba medza klzu 186 MPa , zatiaľ čo odliaty A356 sedí okolo 125 MPa .
Najbežnejšie hliníkové zliatiny na odlievanie
Podľa inštitútu Metal Casting Institute sú najbežnejšie zliatiny na liatie do piesku, gravitačné liatie a nízkotlakové liatie 356 a 357 s obsahom približne 6 % a 7 % kremíka. Prehľad vedy o materiáloch publikovaný na ScienceDirect potvrdzuje tento vzor a poznamenáva, že A319 (Al-6Si-3Cu-1Fe-1Zn) a A356 (Al-7Si-0,25Cu-0,2Fe-0,4Mg) predstavujú väčšinu priemyselných aplikácií pri gravitačnom odlievaní. Pre vysokotlakové liatie do formy, návod na výber zliatiny ukazuje, že dominuje séria 3xx.x, po ktorej nasledujú 4xx.x, 5xx.x a 2xx.x.
| Zliatina | Si % | Cu % | Mg % | Fe max % | UTS (MPa) | Výťažok (MPa) | % predĺženie | Typický proces |
|---|---|---|---|---|---|---|---|---|
| A356 | 6,5–7,5 | 0.20 | 0,30 – 0,45 | 0.20 | 262 (T6) | 186 (T6) | 5–10 | Nízky tlak / gravitácia / piesok |
| 356 | 6,5–7,5 | 0.20 | 0,30 – 0,45 | 0.60 | 228 (T6) | 164 (T6) | 3,5–6 | Nízky tlak / gravitácia / piesok |
| 319 | 5,5–6,5 | 3,0 – 4,0 | 0.10 | 1.0 | 235 (T6) | 165 (T6) | 2–4 | Gravitácia / piesok |
| A380 | 7,5–9,5 | 3,0 – 4,0 | 0.10 | 1.3 | 324 (pri obsadení) | 160 (pri obsadení) | 3.5 | Odlievanie pod tlakom |
| A383 / ADC12 | 9.5–11.5 | 2,0 – 3,0 | 0.10 | 1.3 | 310 (pri obsadení) | 150 (pri obsadení) | 3.5 | Odlievanie pod tlakom |
| B390 | 16-18 | 4,0 – 5,0 | 0,45 – 0,65 | 1.3 | 285 (pri obsadení) | 240 (pri odlievaní) | 1 | Odlievanie pod tlakom |
| 518 | 0.35 | 0.25 | 7,5–8,5 | 1.8 | 310 (pri obsadení) | 190 (pri obsadení) | 4–7 | Odlievanie pod tlakom |
Vyššie uvedené hodnoty vlastností sa riadia publikovanými údajmi ASM International pre samostatne odliate skúšobné tyče. Berte ich ako východiskový bod pre technické hodnotenie, nie ako záruku pre konkrétnu geometriu dielu.
Ako proces odlievania obmedzuje výber zliatiny
Proces odlievania je prvým filtrom pri výbere zliatiny. Každý proces plní formu inak a zliatina musí tolerovať podmienky plnenia.
Vysokotlakové liatie: rýchlosť a tenké steny
The proces tlakového odlievania hliníka vstrekuje roztavený kov do kalenej oceľovej matrice pod tlakom medzi 10 a 175 MPa. Časy plnenia sa merajú v milisekundách, takže zliatina musí byť extrémne tekutá pri teplote odlievania. A380 a A383 sú dominantné voľby, pretože ich obsah kremíka poskytuje tekutosť potrebnú pre tenké steny a zložité rebrá. A356 je možné odlievať pod tlakom, ale jeho nižší obsah kremíka sťažuje čisté vypĺňanie tenkých častí a zvyšuje riziko spájkovania v matrici.
Nízkotlakové liatie: čistá výplň a menej pórov
Nízkotlakové liatie plní formu zo spodnej pece a tlačí taveninu nahor cez stúpaciu rúrku pod kontrolovaným tlakom plynu. Prietok je v porovnaní s vysokotlakovým vstrekovaním stabilný a laminárny. Úrovne pórovitosti majú tendenciu byť nižšie a mechanické vlastnosti sú opakovateľnejšie – preto sú kolesá, závesné ramená a konštrukčné konzoly vyrobené týmto spôsobom. A356 v T6 je štandardná kombinácia pre tieto komponenty. Keď je pórovitosť hlavným dôvodom odmietnutia, stojí za to overiť si to u dodávateľa nízkotlakové liatie môže znížiť plynové otvory dostatočne na to, aby spĺňal váš štandard testu tesnosti.
Gravitačné a pieskové liatie: všestrannosť s hrubšími profilmi
Gravitačné odlievanie do stálej formy využíva jednoduchú geometriu spodného plnenia alebo nakláňacieho odlievania, zatiaľ čo odlievanie do piesku ponúka najširšiu tvarovú voľnosť. Oba procesy sú tolerantnejšie k nižšej tekutosti, takže A356, 356, 319 a 357 majú najväčšie využitie. Pretože chladenie je pomalšie ako pri tlakovom liatí, mikroštruktúra je hrubšia a kompenzujete to špecifikovaním tepelného spracovania namiesto toho, aby ste sa snažili zachovať pevné vlastnosti ako odliatok.
Na ktorých vlastnostiach zliatiny v skutočných komponentoch záleží
Okrem pevnosti v ťahu musí odlievacia zliatina prežiť samotný proces odlievania a fungovať v konečnom prostredí. Týchto šesť vlastností rozhoduje o väčšine výberov v reálnom svete.
Odolnosť proti praskaniu za tepla
Trhliny vznikajú počas tuhnutia, keď má zliatina široký rozsah tuhnutia a nedostatočné privádzanie tekutého kovu medzi dendrity. Zliatiny 2xx.x bohaté na meď sú tu najhoršie. A356 tuhne v úzkom rozsahu, čo mu dáva silnú odolnosť proti praskaniu za tepla a vysvetľuje, prečo dominuje štrukturálnym gravitačným odliatkom.
Tendencia pri spájkovaní
Roztavený hliník môže reagovať s oceľovými povrchmi matrice a privariť sa k nástroju. Železo v zliatine to zmierňuje vytváraním intermetalických fáz bohatých na železo, ktoré znižujú zmáčanie. Zliatiny na tlakové liatie preto špecifikujú železo až do 1,3 %, zatiaľ čo zliatiny na gravitačné odlievanie, ako je A356, udržujú železo na úrovni 0,20 %, pretože neexistuje žiadna matrica na spájkovanie. Ak si vezmete zliatinu odlievanú gravitáciou a pokúsite sa ju odliať pod tlakom, počítajte s problémami pri spájkovaní.
Tlaková tesnosť
Telesá hydraulických ventilov, telesá čerpadiel a skrine prevodoviek musia spĺňať požiadavky na test tesnosti. A413 so zhruba 12 % kremíka má vynikajúcu tlakovú tesnosť. A356 a A380 tiež fungujú dobre. B390 so 16–18 % kremíka je menej spoľahlivý pre tlakotesné odliatky, pretože primárne častice kremíka narúšajú kontinuitu matrice a môžu vytvárať siete mikropórovitosti.
Odolnosť proti korózii
518 je najsilnejším kandidátom vo väčšine vonkajších prostredí alebo prostredí so slanou vodou spomedzi zliatin na tlakové liatie vďaka obsahu horčíka 7,5 – 8,5 %. Zliatiny s medenými ložiskami ako A380 a 319 korodujú rýchlejšie vo vzduchu naplnenom soľou. A356 sedí v strede a je prijateľný pre väčšinu strojov a automobilových aplikácií pod kapotou, ak je použitá správna ochrana povrchu.
Obrobiteľnosť
A380 a 319 dobre obrábajú, produkujú krátke triesky a poskytujú dobrú životnosť nástroja pri vysokých rezných rýchlostiach. Vysoký obsah horčíka 518 vytvára vláknité triesky, ktoré sa môžu zamotávať okolo nástrojov, takže sú potrebné ostrejšie doštičky a geometria ubíjača triesok. Ak váš diel bude potrebovať rozsiahle vŕtanie a závitovanie, zohľadnite to pri rozhodovaní o zliatine.
Tepelná vodivosť
Časti tepelného manažmentu, ako sú chladiče a kryty motora, závisia od toho, ako rýchlo sa teplo šíri cez kov. A356 v T6 dosahuje zhruba 151 W/(m·K) , zatiaľ čo A380 meria cca 96 W/(m·K) . Ak súčiastka odoberá teplo z elektromotora alebo výkonovej elektroniky, rozdiel asi 55 W/(m·K) výrazne zmení teplotu prechodu.
Výber zliatiny riadený aplikáciou
Výber zliatiny je zvyčajne priesečníkom konštrukčných požiadaviek a ekonomiky procesu odlievania. Nižšie uvedená tabuľka mapuje bežné komponenty na triedy, ktoré pre ne prevádzkujú odlievacie dielne.
| Aplikácia | Odporúčané stupne | Čo vedie k rozhodnutiu |
|---|---|---|
| Časti valcov motora | A380, A383, B390 | Objem, tlaková tesnosť, odolnosť proti opotrebovaniu |
| Skrine prevodovky a prevodovky | A380, A383 | Tuhosť, tesnosť, rozmerová presnosť |
| Olejové čerpadlá a vodné čerpadlá | A356, A380 | Tlaková tesnosť, machinability, thermal fatigue |
| Hydraulické ventily a bloky | A356, A380 | Tesnosť, pevnosť, opracované tesniace plochy |
| Kryty motora a koncové kryty | A380, ADC12 | Tenkostenná výplň, rozmerová presnosť, pevnosť |
| Poľnohospodárske prevodovky | A356, 319 | Húževnatosť, odolnosť proti únave pri gravitačnom/pieskovom liatí |
| Chladiče pre nové energetické vozidlá | A383, A356 | Tepelná vodivosť, flatness, thin-wall detail |
| Smart-home a lekárske ohrady | A383, ADC12 | Zložitá geometria, kozmetický povrch, tenké steny |
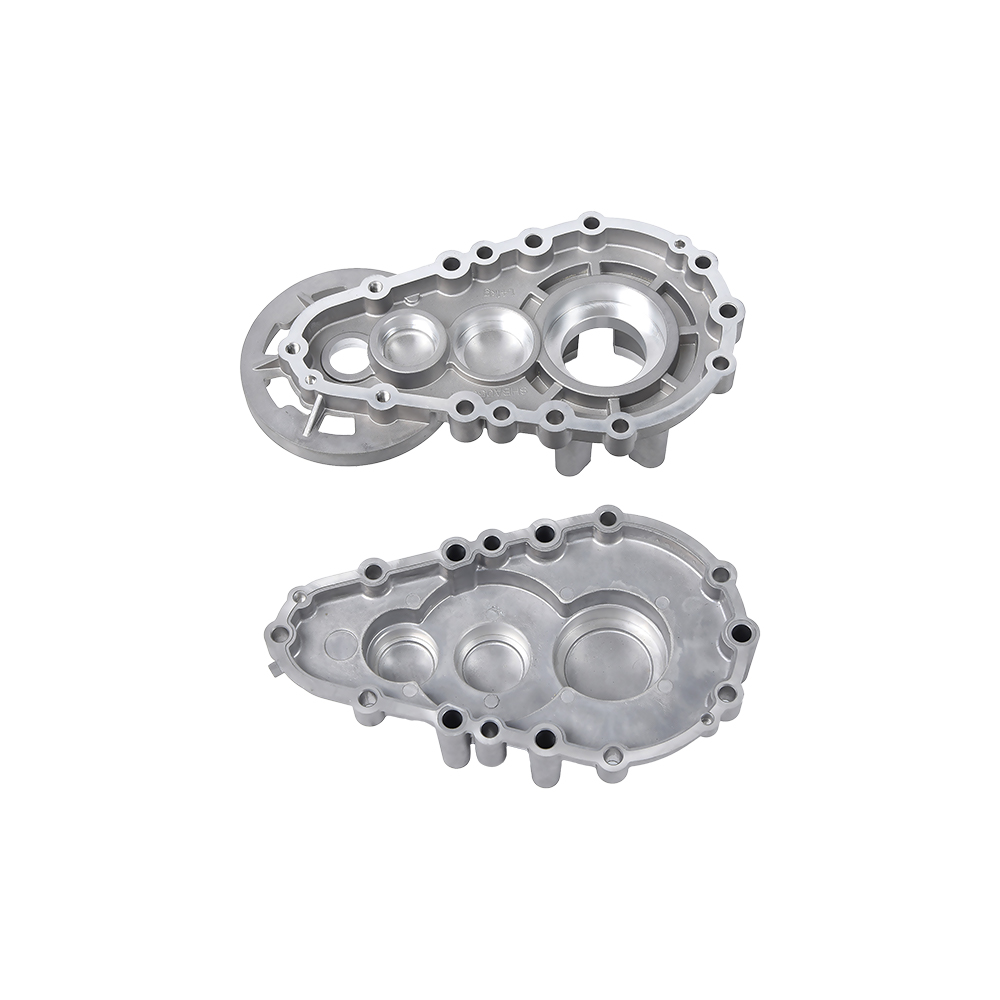
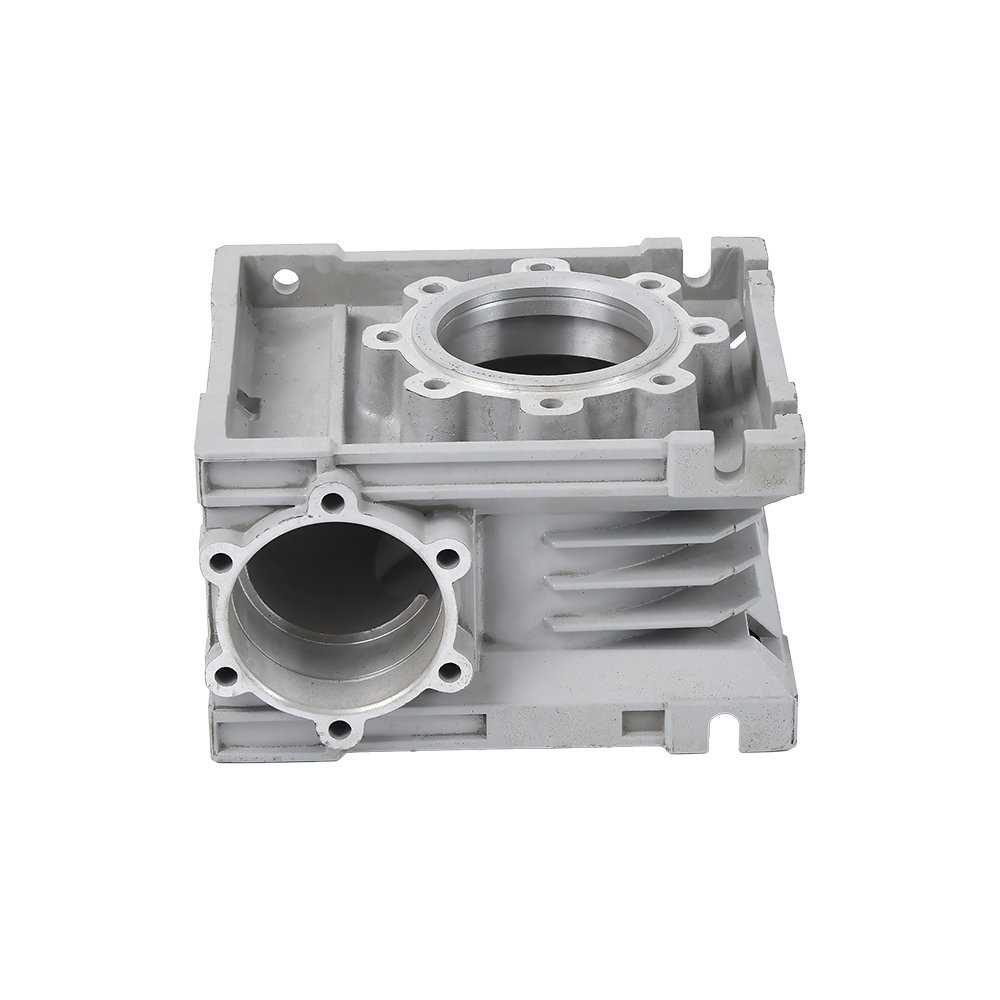
Pre hnacie ústrojenstvo a konštrukčné aplikácie dodávatelia bežne vyrábajú hliníkové tlakovo liate skrine prevodoviek v A380 alebo A383, pretože tieto zliatiny poskytujú tuhosť a tlakovú tesnosť potrebnú v prevodových službách. Keď aj skriňa prevodovky musí prežiť únavu z vibrácií, A356 s temperovaním T6 stojí za zváženie, aj keď je doba cyklu dlhšia.
 Kryt prevodovky z hliníkového odlievania – Ningbo Beilun Youyuan Machinery Manufactur Kryt prevodovky z hliníkového tlakového odliatku predstavuje vrchol v inžinierskej dokonalosti, ktorý bez problémov spája odolnosť, presnosť a... Zobraziť produkt →
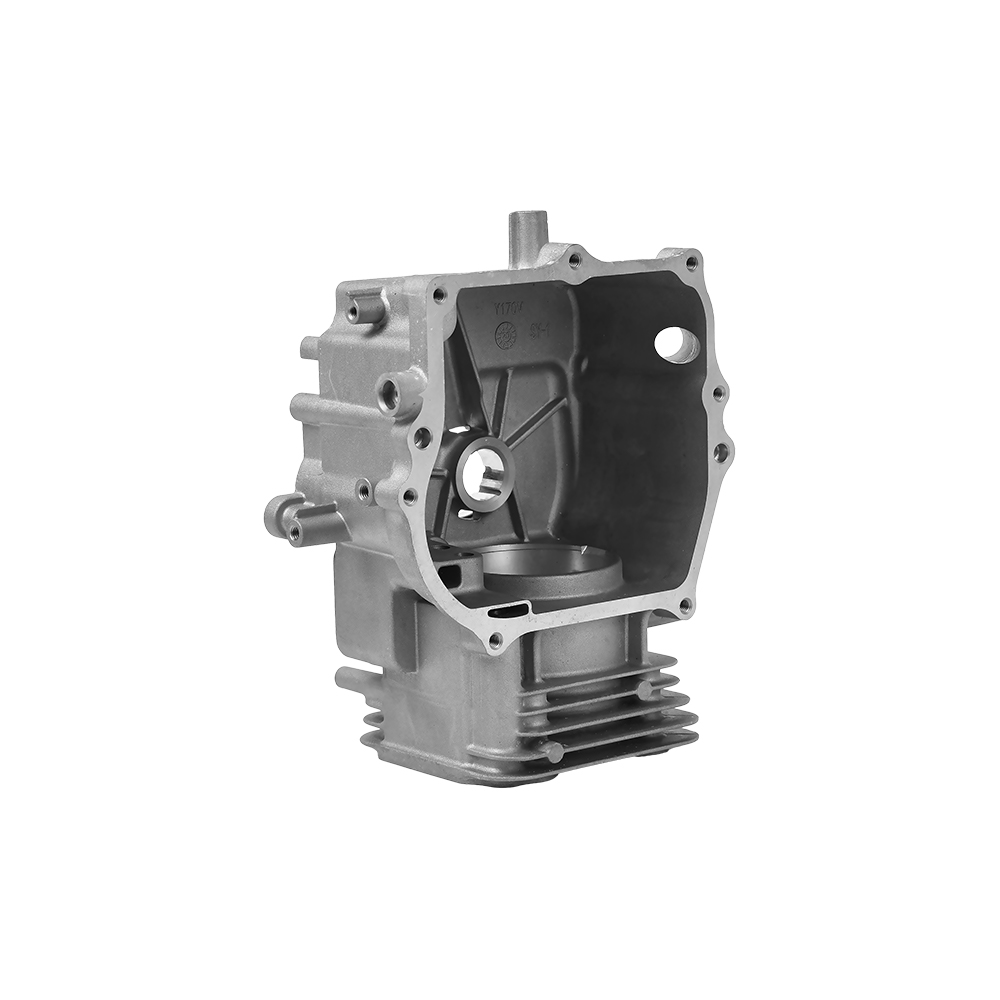
V kategórii automobilových motorov hliníkové diely valcov automobilového motora sú zvyčajne špecifikované v A356-T6, keď je dôležitá štrukturálna integrita a chladiaci výkon, alebo A380, keď objem výroby vyžaduje najnižšie možné náklady na kus. B390 sa vyberá, keď oblasť vŕtania valca vyžaduje vysokú odolnosť proti klznému opotrebovaniu bez samostatnej vložky.
 Výrobcovia náhradných dielov hliníkových valcov automobilových motorov. OEM dodávatelia - Ningbo Beilun Youyuan Machinery Manufacturing Co., Ltd je čínsky výrobca dielov hliníkových automobilových motorov OEM / ODM a hliníkové auto En... Zobraziť produkt →
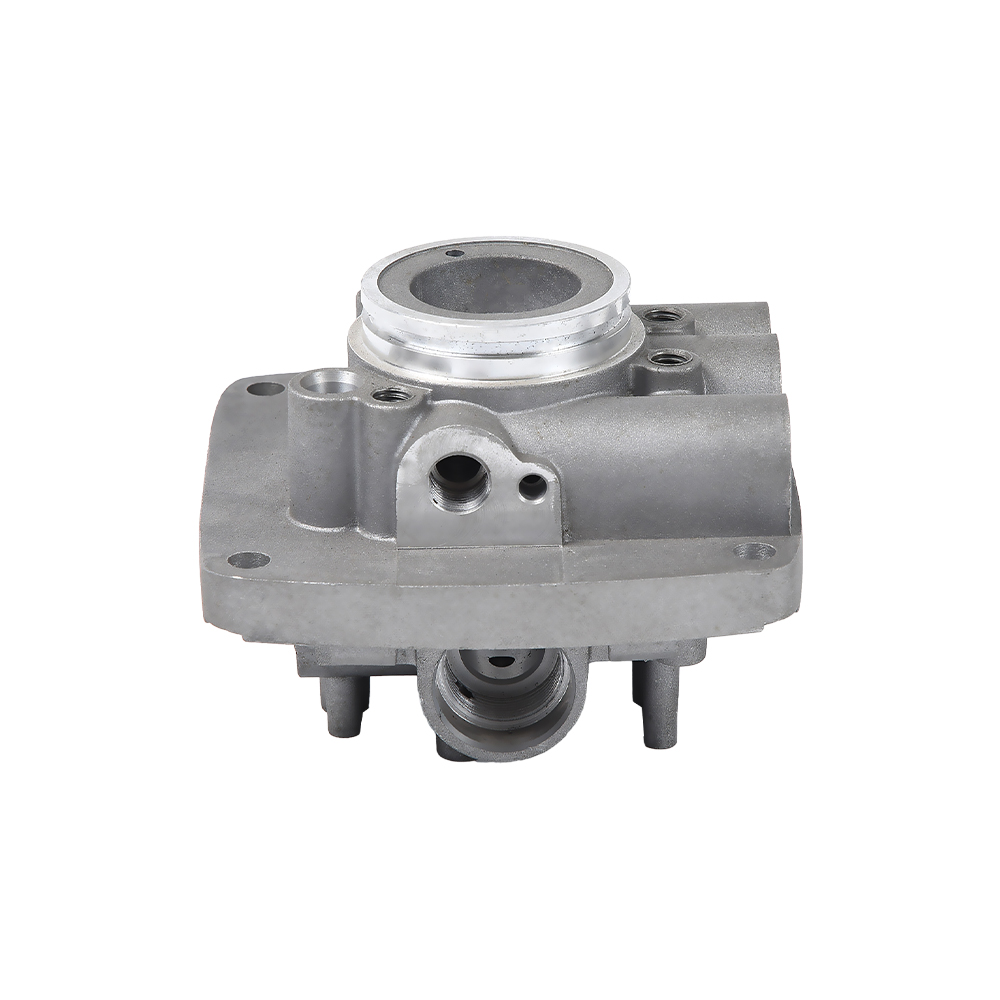
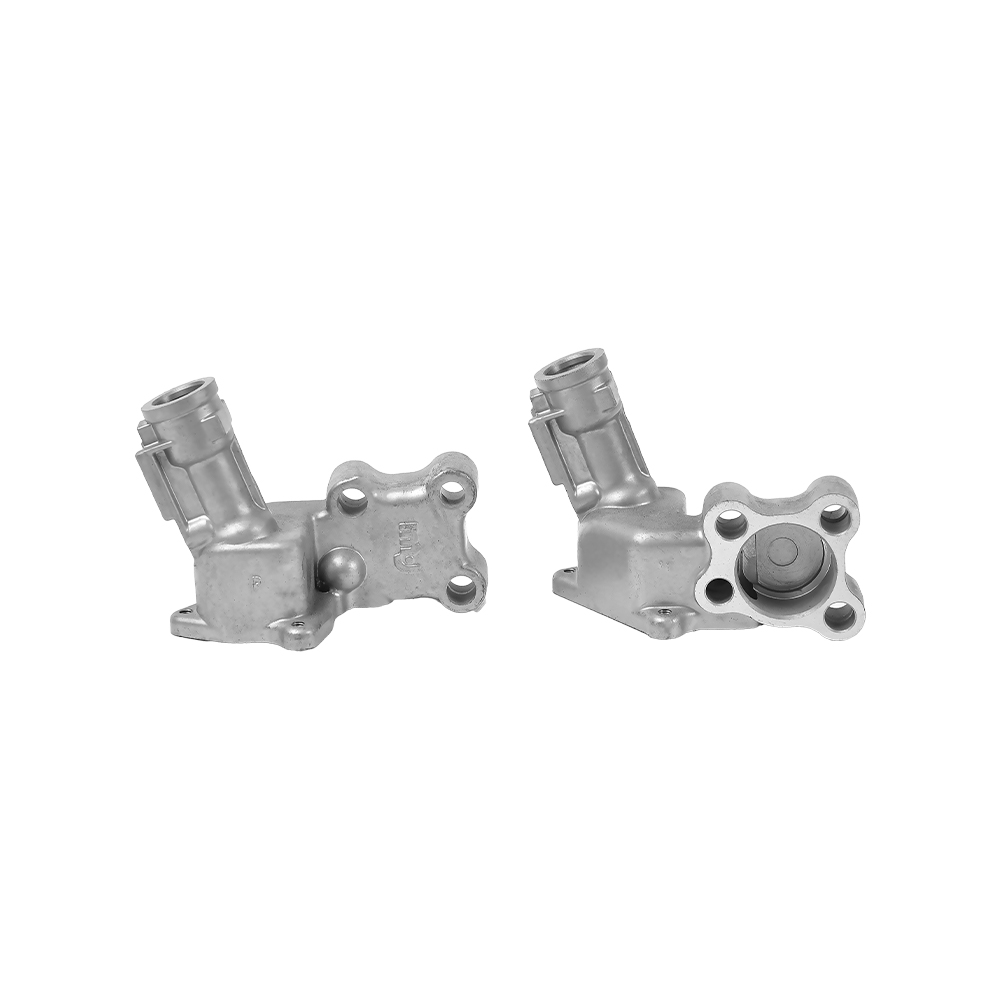
Pre komponenty s fluidným pohonom, hydraulický ventil z hliníkového tlakového odliatku telesá sú zvyčajne odlievané do A380, pretože obrába čisto do plochých tesniacich plôch a udržuje tlak bez makropórovitosti. Pre stredne náročné série s vyššou potrebou únavy zostáva štandardom A356 v T6.
 Výrobcovia hydraulických ventilov na odlievanie hliníka na zákazku. OEM dodávatelia - Ningb Beilun Youyuan Machinery Manufacturing Co., Ltd je čínsky výrobca OEM / ODM hliníkových tlakových odlievacích ventilov a výrobcovia hliníkových dierok ... Zobraziť produkt →
Úvahy o dizajne, ktoré ovplyvňujú výber zliatiny
Zliatina je len polovica rozhodnutia. Geometria dielu, očakávaná tolerancia a následná povrchová úprava ovplyvňujú, ktorú triedu je reálne vyrobiť za uvedenú cenu.
Hrúbka steny
- Odlievanie pod tlakom — minimálne steny 0,8 – 1,5 mm pre malé komponenty; 2–3 mm je praktická podlaha pre stredné kryty s rebrami a výstupkami.
- Nízkotlakové liatie — minimálne steny 2,5–4 mm v závislosti od rozsahu tuhnutia zliatiny.
- Gravitačné a pieskové liatie — minimálne steny 3 – 5 mm, aby sa predišlo chybným stáčaniam a chybám pri zmrašťovaní.
Rozmerové tolerancie
- Odlievanie pod tlakom drží asi ±0,1 mm pri malých rozmeroch a ±0,3–0,5 mm naprieč 100 mm. To je dôvod, prečo je väčšina presných krytov a konzol odlievaná pod tlakom.
- Nízkotlakové a gravitačné liatie typicky prebieha ±0,5 mm nad 100 mm. Konštrukčné diely A356-T6 sú opracované po tepelnom spracovaní, ak sa vyžaduje prísnejšia presnosť.
- Odlievanie do piesku dáva ±0,8 mm alebo viac a na funkčných plochách je takmer vždy potrebné opracovanie.
Uhol ponoru
Tlakové liatie potrebuje aspoň 1 – 2 stupne ťahu na vonkajších stenách a 1,5 – 2,5 stupňov na vnútorných jadrách, aby sa diel vytiahol čisto. Nízkotlakové a gravitačné nástroje tiež potrebujú ťah, ale o niečo menší, pretože plniace a vyhadzovacie sily sú nižšie. Ak váš návrh umožňuje nulový ponor kvôli požiadavkám na montáž, očakávajte rozhovor o prídavkoch na obrábanie alebo posuvných akciách, ktoré zvyšujú náklady.
Tepelné spracovanie a deformácia
Tepelné spracovanie T6 podstatne zvyšuje medzu klzu, ale tiež vedie k deformácii z kroku kalenia. Na tenkostenných odliatkoch sa po T6 často vyžaduje vyrovnávacia operácia. Tlakovo liate hliníkové zliatiny sa zvyčajne používajú v tvrdosti F, pretože obsah plynu zachytený vysokotlakovým vstrekovaním môže spôsobiť tvorbu pľuzgierov na povrchu počas tepelného spracovania v roztoku. Potvrďte, či váš diel skutočne potrebuje T6; upgrade z F na T6 môže zvýšiť náklady na proces aj mieru odpadu.
Kompatibilita s povrchovou úpravou
Práškové lakovanie a lakovanie každej zliatiny v tomto článku. Výnimkou je eloxovanie. Hladiny kremíka nad približne 7 % vytvárajú tmavší, nerovnomerný anodický povlak a tlakovo liate povrchy často obsahujú jemnú poréznu vrstvu, ktorá po eloxovaní vyzerá zle. Ak potrebujete dekoratívny eloxovaný povrch, buď špecifikujte zliatinu s nízkym obsahom kremíka, ako je 518, alebo naplánujte opracovanie odliateho povrchu pred eloxovaním. Príklady referencií pre čistú povrchovú úpravu výroby ukazujú ako aplikácie tlakového odlievania hliníka čoraz viac sa spoliehajú na kroky prípravy povrchu, aby splnili kozmetické normy.
Často kladené otázky o hliníkových zliatinách na odlievanie
Aký druh hliníka je najlepší na odlievanie?
Neexistuje jediná najlepšia známka. Použite A356 alebo 356 na nízkotlakové, gravitačné a pieskové liatie, keď záleží na pevnosti a ťažnosti. Použite A380 alebo A383 na vysokotlakové liatie, keď pri rozhodovaní dominuje objem výroby, tenké steny a efektívnosť nákladov. Najlepšia trieda je tá, ktorá ako prvá zodpovedá vášmu procesu, potom vášmu prípadu zaťaženia a požiadavkám na povrch.
Je ADC12 rovnaký ako A383?
Sú si blízke, ale nie rovnaké. ADC12 je japonské označenie JIS pre zliatinu na tlakové liatie s približne 9,5 – 11,5 % kremíka a 1,5 – 3,5 % medi. A383 je označenie Aluminium Association pre podobnú zliatinu s prísnymi limitmi železa a mangánu. V praxi mnoho ázijských tlakových odlievačov používa nomenklatúru ADC12 aj pri exporte dielov vytiahnutých do A383, takže namiesto toho, aby ste predpokladali, že sú zameniteľné, potvrďte presnú chémiu na certifikáte materiálu.
Môžu byť tlakovo liate hliníkové diely eloxované?
Áno, ale výsledok závisí od obsahu kremíka. A380 a A383 eloxujú do tmavého, nerovného povrchu, ktorý nezodpovedá architektonickým špecifikáciám. Zliatiny na tlakové liatie s nízkym obsahom kremíka, ako napríklad 518, vytvárajú oveľa lepší anodický povlak. Pre konzistentný vzhľad opracujte alebo obrúste povrch pred eloxovaním a otestujte predvýrobné vzorky zo skutočnej matrice predtým, než sa zaviažete k špecifikácii povrchovej úpravy.
Čo znamená T6 v A356-T6?
T6 je označenie teploty pre roztokové tepelné spracovanie, kalenie a umelé starnutie. Pre A356 to zvyšuje medzu klzu z približne 125 MPa v stave po odliatí na približne 186 MPa pri zachovaní 5–10 % predĺženia. Je to predvolená teplota pre konštrukčné odliatky, ktoré budú čeliť značnému mechanickému zaťaženiu.
Ktorá zliatina hliníka má najlepšiu tlakovú tesnosť?
A413 s približne 12 % kremíka je široko uvádzaná ako tlakovo najtesnejšia zliatina na tlakové liatie. A356 tiež funguje dobre pre gravitačné a nízkotlakové odliatky, ktoré potrebujú zadržiavať olej alebo hydraulickú kvapalinu. Vyhnite sa zliatinám medi 2xx.x pre tlakotesné aplikácie a navrhnite diel s rovnomernou hrúbkou steny, aby ste zabránili pórovitosti zmršťovania bez ohľadu na zliatinu.
Prečo sa B390 používa pre kompresory a valce motora?
B390 obsahuje 16–18 % kremíka a 4–5 % medi. Vysoký obsah kremíka tvorí tvrdé častice primárneho kremíka, ktoré poskytujú výnimočnú odolnosť proti klznému opotrebeniu, čo je nevyhnutné vo vývrtoch valcov a valcoch kompresorov. Kompromisom je nižšia ťažnosť, náročnejšie obrábanie a horšia tlaková tesnosť, preto sa volí len vtedy, keď je dominantným spôsobom poruchy opotrebovanie.
Praktické odporúčanie na záver
Položte rozhodnutie o zliatine na stôl skôr, než sa kocka vyreže. Opýtajte sa svojho dodávateľa odliatkov, ktoré zliatiny pravidelne používajú na svojich zariadeniach – zlievareň, ktorá vyrába diely A380 každý deň, ich bude citovať s krátkymi časmi cyklu a predvídateľnou mierou šrotu, zatiaľ čo pri prvom tlakovo odliatom diele A356 existuje riziko vývoja, ktoré nakoniec zaplatí kupujúci. Na druhej strane, ak vaša súčiastka získa certifikáciu z hľadiska únavy alebo tesnosti, prechod z preferovanej zliatiny vášho dodávateľa k vhodnejšej pre danú aplikáciu by mohol znížiť zlyhania v teréne natoľko, aby odôvodnil vyššiu cenu za kus. Overte chemické zloženie prostredníctvom certifikovanej správy o skúške materiálu, opracujte skúšobnú dávku vo výrobných podmienkach a skontrolujte, či mechanické vlastnosti zo skutočnej geometrie dielu spĺňajú požiadavky výkresu. Táto sekvencia bude vždy lacnejšia ako zistenie nesúladu zliatiny počas zákazníckeho auditu.