 Jazyk

Domov / Novinky / Priemyselné správy / Vlastné hliníkové odliatky: Sprievodca procesom, toleranciami a výberom dodávateľov
Prvá priama odpoveď: zákazkový hliníkový odliatok je kovová časť vyrobená roztavením hliníkovej zliatiny, jej tvarovaním v opakovane použiteľnej forme a potom prispôsobením vášho výkresu z hľadiska geometrie, rozmerovej tolerancie a povrchovej úpravy. Pri výrobe od niekoľkých stoviek do niekoľkých miliónov kusov ročne je odlievanie zvyčajne najekonomickejšou cestou k ľahkej, pevnej a tepelne vodivej súčiastke v porovnaní s obrábaním z plného bloku alebo výrobou z plechu.
Váš úspech závisí od štyroch rozhodnutí: akú zliatinu, aký proces odlievania, aké tolerancie skutočne potrebujete a akého dodávateľa si vyberiete . Tieto voľby sú vzájomne prepojené a zmena jedného ovplyvní ostatné. Nižšie uvedené informácie vám poskytujú praktický základ pre všetky štyri možnosti bez toho, aby ste nechali peniaze na stole.
Oplatí sa tiež spolupracovať s partnerom, ktorý pod jednou strechou ovláda celý reťazec, nástroje, odlievanie a CNC obrábanie. Keď je za všetky kroky zodpovedný jeden tím, inžinierske zmeny sa riešia rýchlejšie, tolerancie sa dosahujú s menším počtom pohybov tam a späť a súčiastka prichádza s konzistentným príbehom od začiatku do konca.
Prečo sú hliníkové zliatiny predvoleným materiálom pre vlastné odlievané diely
Hliník sa pre zákazkové odlievané diely vyberá častejšie ako ktorýkoľvek iný neželezný kov a čísla vysvetľujú prečo. Jeho hustota je 2,7 g/cm³, približne jedna tretina ocele pri 7,85 g/cm³ . V závislosti od zliatiny klesá tepelná vodivosť približne medzi 90 a 160 W/m·K a vysokotlakové liatie vytvára zvukové steny s hrúbkou 2 mm. Tieto tri vlastnosti umožňujú ľahké, teplo odvádzajúce konštrukcie, na ktoré sa spoliehajú výrobcovia automobilov, elektroniky a strojov.
Výber správnej odlievacej zliatiny
Výber zliatiny musí zodpovedať procesu odlievania. A380 a ADC12 dominujú vysokotlakovému odlievaniu. A356 je štandard pre nízkotlakové, trvalé formy a liatie do piesku. Rozdiely sa prejavujú v pevnosti v ťahu, predĺžení a tepelnej vodivosti.
| Zliatina | Proces odlievania | Pevnosť v ťahu (MPa) | Medza klzu (MPa) | Predĺženie (%) | Tepelná vodivosť (W/m·K) |
|---|---|---|---|---|---|
| A380 | Odlievanie pod vysokým tlakom | 320 | 160 | 3.5 | 96 |
| ADC12 | Odlievanie pod vysokým tlakom | 310 | 150 | 2.5 | 92 |
| A356 (T6) | Nízkotlaková / trvalá forma / piesok | 262 | 186 | 6 až 12 | 150 |
| A413 | Odlievanie pod vysokým tlakom | 295 | 130 | 3.5 | 121 |
Ak vaša súčiastka musí byť tlakotesná v tenkých rezoch, A413 je bežnou voľbou, pretože vytvára menej mikropórov v rýchlo sa plniacej matrici. Ak potrebujete ťažnosť, A356 v tvrdosti T6 je lepšou voľbou. Potvrďte svoje cieľové hodnoty pomocou vlastnej štrukturálnej simulácie; slabou stránkou nie sú takmer nikdy publikované materiálové údaje, ale vnútorná pórovitosť hrubých rezov.
Štyri procesy odlievania pre zákazkové hliníkové diely
Takmer každý projekt odlievania hliníka na mieru využíva jeden z týchto procesov: vysokotlakové liatie, nízkotlakové liatie, trvalé liatie do formy alebo liatie do piesku. Každý z nich má iný kompromis medzi časom cyklu, nákladmi na nástroje, pórovitosťou a dosiahnuteľnou hrúbkou steny. Pochopenie základov každého procesu vám pomôže vyhnúť sa špecifikovaniu procesu, ktorý je buď príliš drahý, alebo nedokáže dosiahnuť požadovanú kvalitu. Pre hlbšie vysvetlenie metódy si prečítajte základné princípy tlakového liatia hliníka v našej technickej príručke.
| Proces | Hrúbka steny | Typický čas cyklu | Náklady na nástroje | Riziko pórovitosti | Typický ročný objem |
|---|---|---|---|---|---|
| Odlievanie pod vysokým tlakom | 2 až 4 mm | 30 až 90 sekúnd | Vysoká | Stredná (plynová pórovitosť) | Viac ako 10 000 |
| Nízkotlakové odlievanie | 3 až 8 mm | 3 až 10 minút | Stredná | Nízka | 1 000 až 50 000 |
| Trvalá forma / gravitácia | 3 až 8 mm | 5 až 20 minút | Stredná | Nízka to medium | 500 až 10 000 |
| Odlievanie do piesku | 4 až 10 mm | 30 minút až niekoľko hodín | Nízka | Nízka | 1 až 1 000 |
Vysokotlakové odlievanie ponúka najrýchlejší cyklus a najostrejší povrch, ale rýchle plnenie kovu predstavuje vyššie riziko plynovej pórovitosti. Nízkotlakové odlievanie plní formu zospodu kontrolovaným tlakom, takže diel je hustejší a ľahšie sa utesňuje; preto sa u hydraulických a konštrukčných dielov uprednostňuje nízky tlak. Trvalé odlievanie do formy je stredná cesta pre stredné objemy a diely, ktoré potrebujú tepelné spracovanie. Odlievanie do piesku je stále správnou odpoveďou pre prototypy, veľmi veľké diely a malé série.
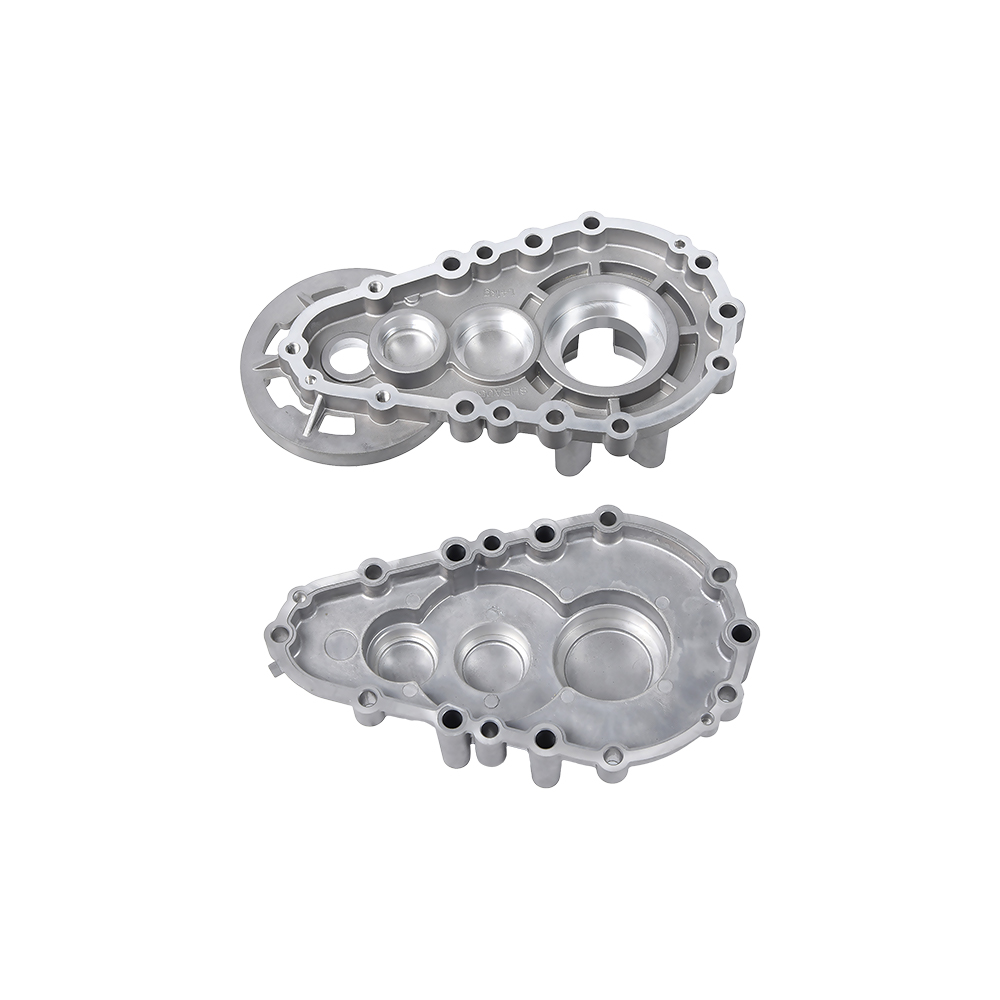
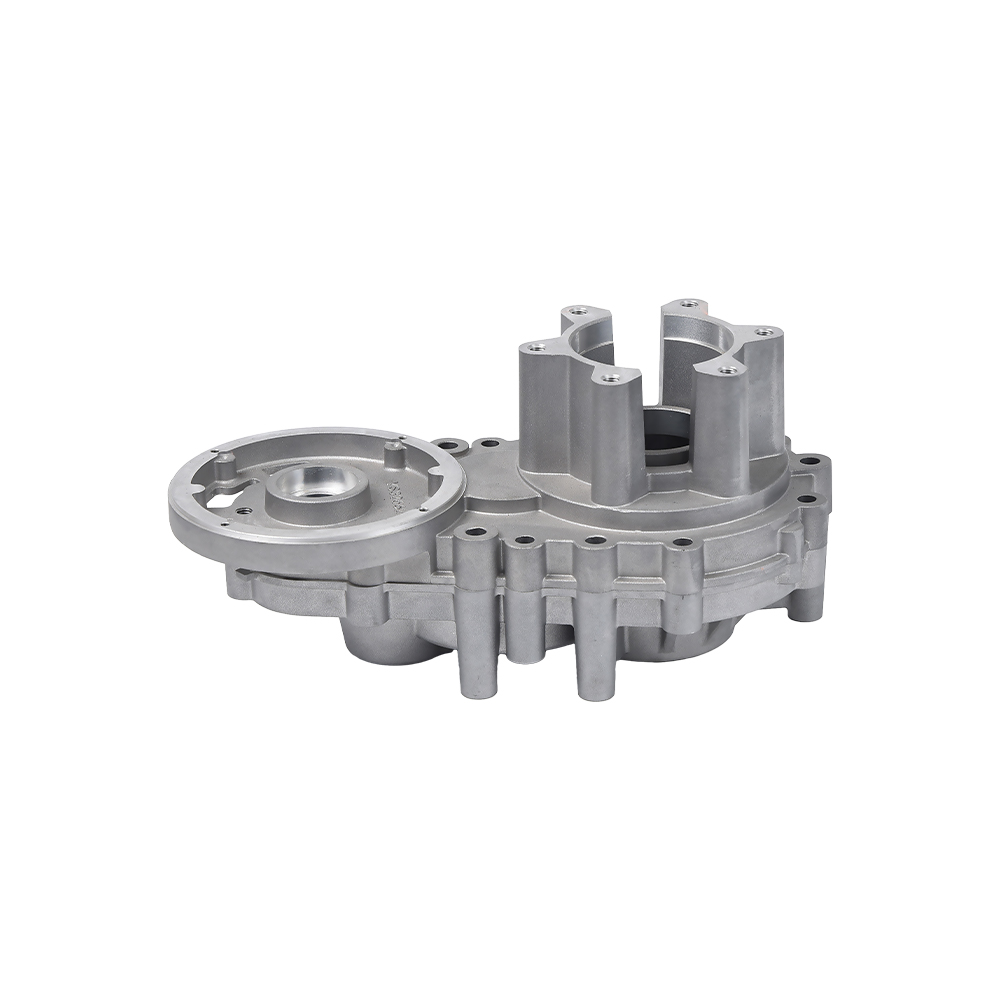
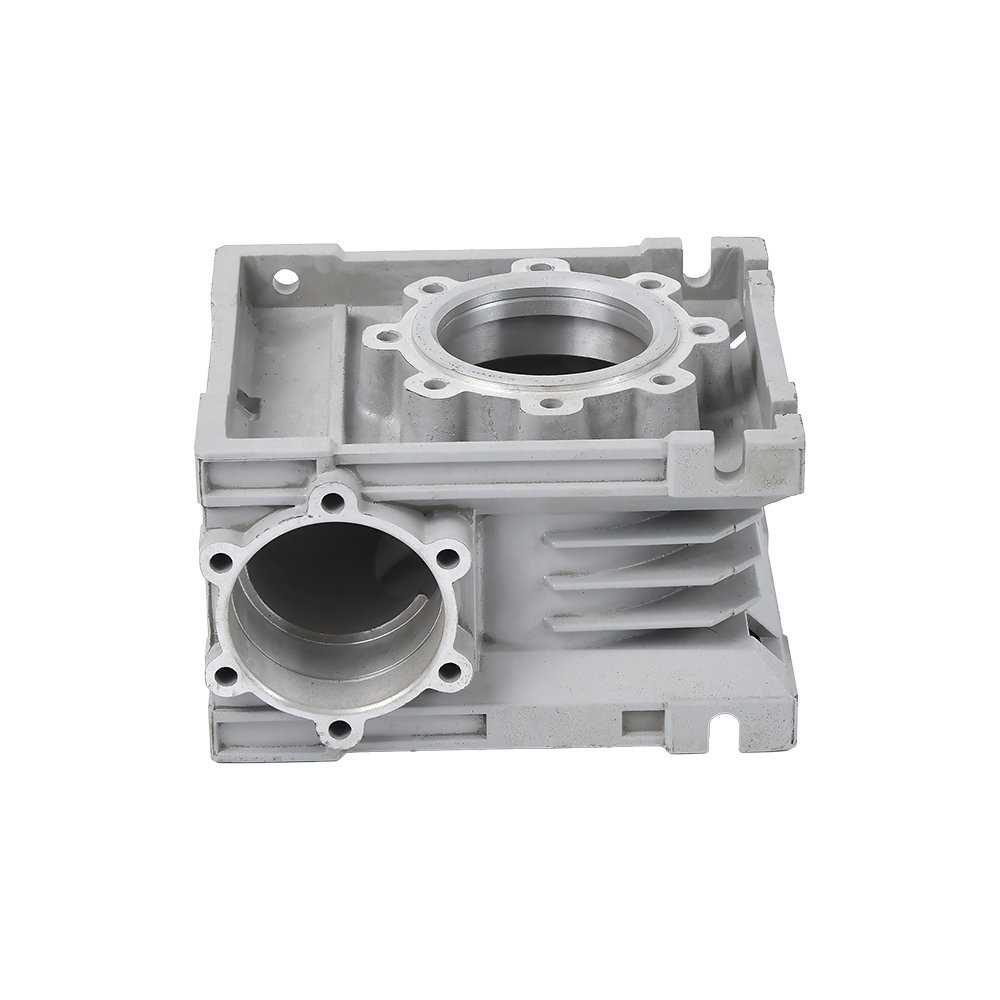
 Kryt prevodovky z hliníkového tlakového liatia pre tlakotesné aplikácie Táto skriňa prevodovky je ideálna pre diely vyžadujúce opracovanie na ložiskových a tesniacich plochách. Nízkotlakové liatie produkuje hutnejší kov s menším počtom vnútorných pórov, čím sa redukujú chyby po obrábaní. Zobraziť produkt →
Mnohé hodnotenia dodávateľov zlyhávajú, pretože porovnávajú iba cenu tlakového odliatku. V skutočnosti proces rozhoduje o mechanickom výsledku. Napríklad skriňa prevodovky, ktorá bude opracovaná pre ložiská a utesnené čelá, ťaží z nízkotlakového alebo starostlivo kontrolovaného vysokotlakového liatia, pretože opracovanie otvorí vnútorné póry a premení skryté plynové otvory na povrchové defekty.
Pravidlá geometrie, ktoré zjednodušujú zákazkovú výrobu hliníkových odliatkov
Najrýchlejšou cestou k nižšej cenovej ponuke a menšiemu počtu zmetkov z výroby je dodržať základný návrh odlievania. Jediným najdôležitejším pravidlom je udržiavať rovnomernú hrúbku steny. Tlakové liatie by malo normálne využívať steny medzi nimi 2 mm a 4 mm . Keď potrebujete tuhosť, pridajte rebrá namiesto zvýšenia celej steny.
Päť parametrov dizajnu, ktoré majú najväčší vplyv
- Uhol ponoru 1 až 3 stupne na vnútornej aj vonkajšej stene. Bez dostatočného ťahu sa diel prilepí vo forme a nútené vysunutie môže deformovať geometriu.
- Polomer vnútorného rohu minimálne 0,5 mm, ideálne 1,0 mm. Ostré rohy koncentrujú napätie a zvyšujú riziko roztrhnutia za tepla v hliníku.
- Hrúbka rebra na 70 % až 80 % priľahlej steny. Rebrá, ktoré sú hrubé ako stena, vytvárajú na protiľahlom povrchu stopy po umývadle.
- Pomer výšky a priemeru nástavca pod 2:1. Vysoké nástavce sa zmenšujú nerovnomerne a spôsobujú rozmerový posun v hornej časti.
- Vyhnite sa slepým otvorom hlbším ako trojnásobok ich priemeru, inak budete potrebovať drahé ťahanie jadra a riskujete roztrhnutie dielu pri vysúvaní.
Kde byť prísny a kde byť voľný
Nadmerné špecifikovanie tolerancií je najbežnejším zabijakom rozpočtu pri zákazkových hliníkových odliatkoch. Len tesniace plochy, ložiskové otvory a montážne plochy vyžadujú prísne triedy. Všetky ostatné povrchy by mali byť ponechané na prirodzenú schopnosť procesu. Čím viac rozmerov utiahnete, tým viac krokov obrábania a času kontroly pridáte a cena rýchlo stúpa.
Tolerancie a povrchová úprava: Čo môže vaša kresba reálne požadovať
Rozmer odliatku a obrobený rozmer nie sú to isté. Lineárny rozmer pri liatí na vysokotlakovom liatí typicky platí /- 0,10 mm v prvých 25 mm , zatiaľ čo obrobený otvor sa bežne drží /- 0,02 mm . Prvým krokom je oddelenie týchto dvoch skupín na výkrese.
| Proces | Lineárna tolerancia (prvých 25 mm) | Ďalšie po 25 mm | Povrchová úprava Ra (mikróny) |
|---|---|---|---|
| Odlievanie pod vysokým tlakom | /- 0,10 mm | /- 0,02 mm | 1.6 až 3.2 |
| Nízkotlakové odlievanie | /- 0,20 mm | /- 0,05 mm | 3.2 až 6.3 |
| Trvalá pleseň | /- 0,25 mm | /- 0,05 mm | 3.2 až 6.3 |
| Odlievanie do piesku | /- 0,8 mm | /- 0,1 mm | 6.3 až 12.5 |
Opracovaná plochá plocha ľahko dosiahne Ra 0,8 mikrónu, zatiaľ čo kvalitná liata plocha je v rozsahu Ra 3,2 mikrónu. Pre diely, ako sú telesá ventilov, kde je tesnenie kritické, by mala špecifikácia vždy vyžadovať opracovanie čela tesnenia. Pri nefunkčných plochách ponechajte liaty povrch a ušetrite náklady na ďalšie kroky.
Kde sa používajú hliníkové odliatky na mieru a čo každý priemysel požaduje
Každé odvetvie, ktoré používa hliníkové odliatky na mieru, má iné požiadavky. Pochopenie tohto profilu dopytu vám pomôže definovať vlastnú špecifikáciu nákupu.
- Automobilové a nové energetické vozidlá: bloky motorov, skrine prevodoviek, vodné čerpadlá a skrine elektromotorov. Rozhodujúca je nízka hmotnosť a tepelná vodivosť. Objemy dielov sú zvyčajne vysoké, preto dominuje tlakové liatie.
- Motocykle a malé energetické zariadenia: kľukové skrine a prevodové skrine. Odolnosť proti únave vibráciami je kritická.
- Poľnohospodárske stroje: prevodovky na presádzanie ryže a prevodovky na mikrokorič. Prach, vlhkosť a nárazové zaťaženie vyžadujú robustné časti steny a tesné utesnenie.
- Hydraulika a pneumatika: telesá ventilov, brzdové čerpadlá a telesá na reguláciu tlaku. Nízka pórovitosť a tlaková tesnosť sú kľúčové kritériá.
- Elektronika a elektrické stroje: kryty motorov, substráty na rozptyl tepla pre nové energetické vozidlá a kryty snímačov. Najviac záleží na rozmerovej stabilite a tepelnom výkone.
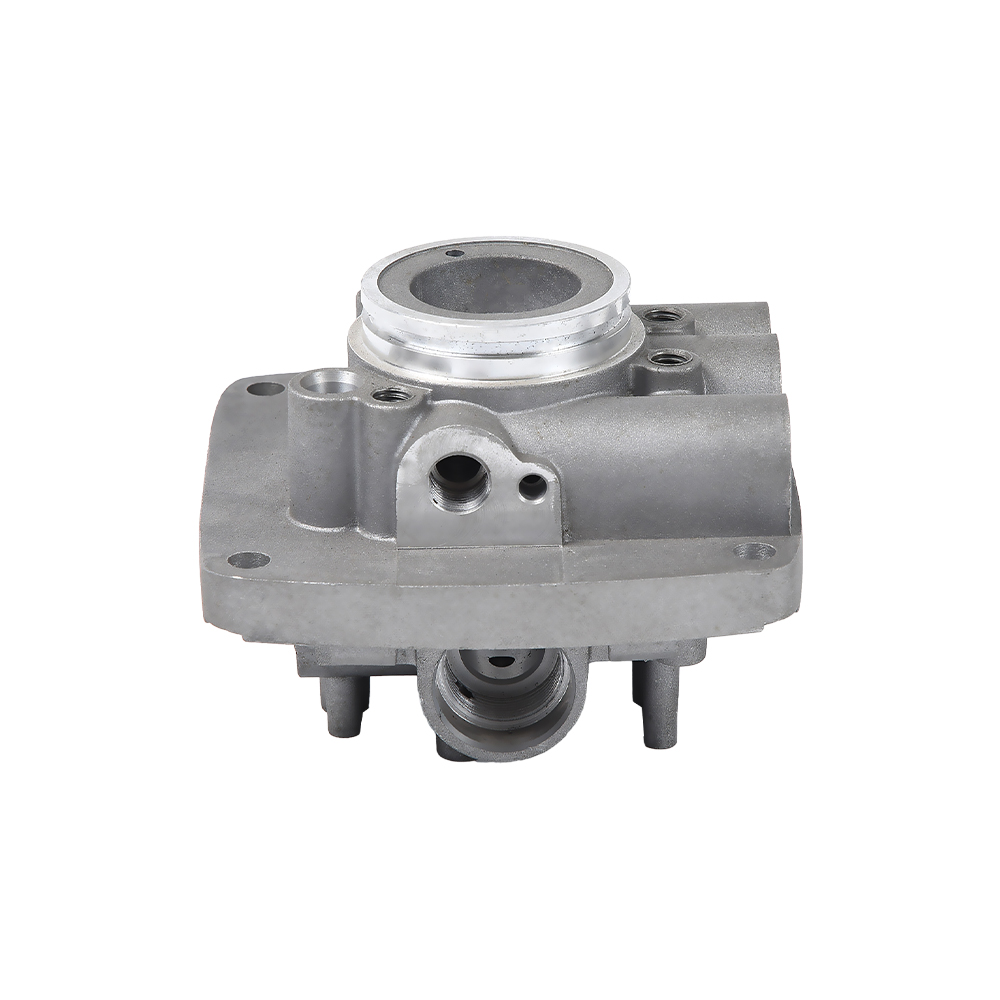
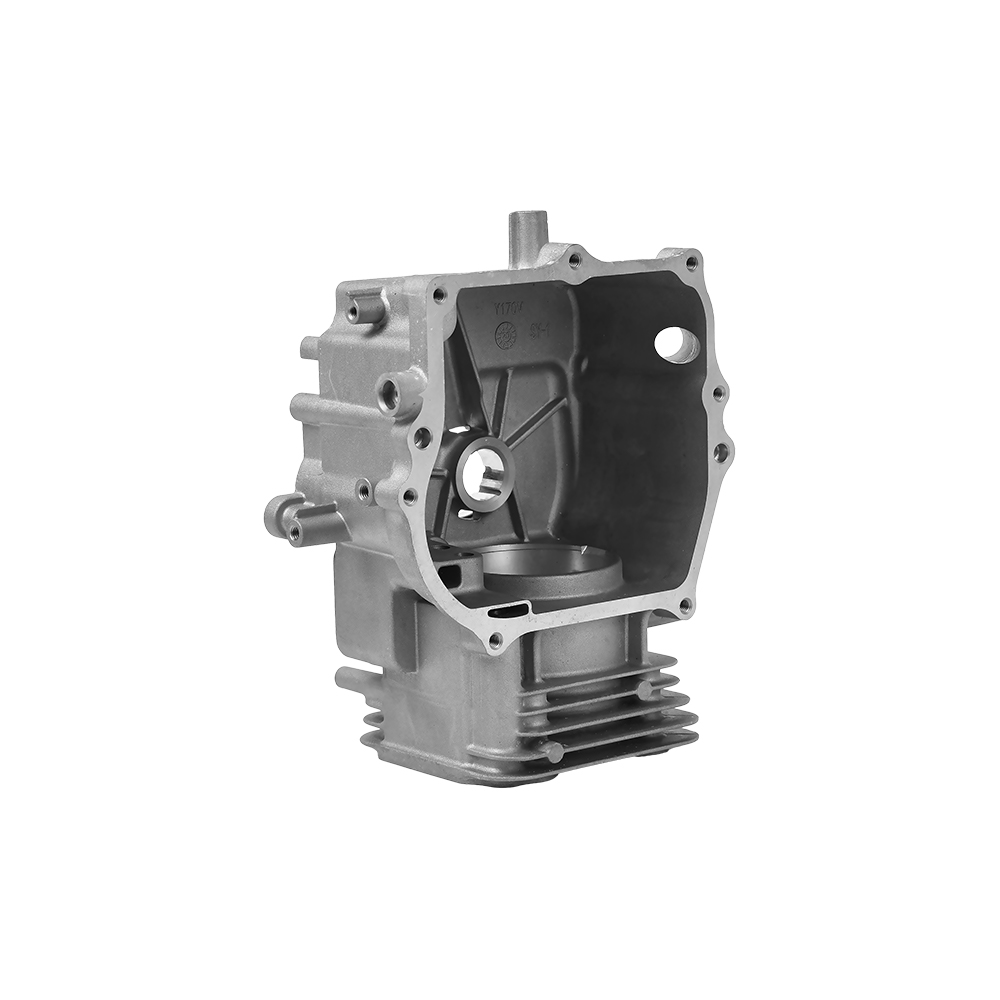
 Diely hliníkových valcov motora pre kvalifikáciu dodávateľa Posúďte spôsobilosť dodávateľa kontrolou, či vyrobil podobné časti valcov motora. Ich predchádzajúce skúsenosti pomáhajú predvídať problémy s pórovitosťou a deformáciou, ktoré nie sú znázornené na výkresoch. Zobraziť produkt →
Je nezvyčajné, aby jedna zlieváreň bola rovnako silná vo všetkých týchto sektoroch. Správna otázka dodávateľa nie je „viete odlievať hliník“, ale „vyrobili ste už diely podobné mne“. Dodávateľ, ktorý vyrobil napríklad vodné čerpadlá pre vozidlá a skrine prevodoviek, bude predvídať problémy s pórovitosťou a deformáciou, ktoré sa na výkrese neobjavia.
Ovládače nákladov a realistické dodacie lehoty pre hliníkové odliatky na mieru
Celkové náklady na zákazkový hliníkový odliatok tvoria nástroje, cena za kus a dokončovacie operácie. Nástroje sú jednorazovou investíciou a závisia od veľkosti dielu, počtu dutín a zložitosti formy. Cena za kus závisí od času cyklu a spotreby materiálu. Dokončenie závisí od toho, koľko operácií potrebuje váš výkres.
- Nástroje: jednodutinová vysokotlaková forma na odlievanie pre stredne veľké puzdro sa zvyčajne pohybuje od 10 000 až 50 000 USD v závislosti od geometrie a triedy ocele. Vzor odlievania do piesku môže stáť výrazne pod 3 000 USD, takže pri malých objemoch je hospodárnejší aj napriek vyšším kusovým nákladom.
- Cena zliatiny: cena hliníka sa riadi kurzom londýnskej burzy kovov (LME). Zodpovední dodávatelia zahŕňajú doložku o úprave kovu, aby sa dlhé výrobné programy nestali stratové.
- Doba cyklu: cykly tlakového liatia sa merajú v sekundách, zatiaľ čo cykly nízkotlakových a permanentných foriem prebiehajú v minútach. Tento rozdiel dominuje v cene za kus.
- Sekundárne operácie: obrábanie, rezanie závitov, eloxovanie a testovanie netesností zvyšujú náklady. Ich spojenie s jedným dodávateľom znižuje náklady na logistiku a administratívu.
Typická časová os projektu vyzerá takto: výroba nástrojov trvá 4 až 8 týždňov od schválenia výkresu, vzorky a správa o rozmeroch nasledujú do 2 až 3 týždňov po dokončení nástroja a sériová výroba sa začne po schválení vzoriek. To dáva realistický súčet 7 až 12 týždňov od spustenia po sériovú výrobu za priamu časť.
Ako preveriť vlastného dodávateľa hliníkových odliatkov
Cena je potrebná, ale nie dostatočná. Dôležitejšie je, akú časť procesu dodávateľ kontroluje interne. Odlievanie a obrábanie sú rôzne disciplíny, a keď sú oddelené, problémy s toleranciou sa stávajú osočovaním.
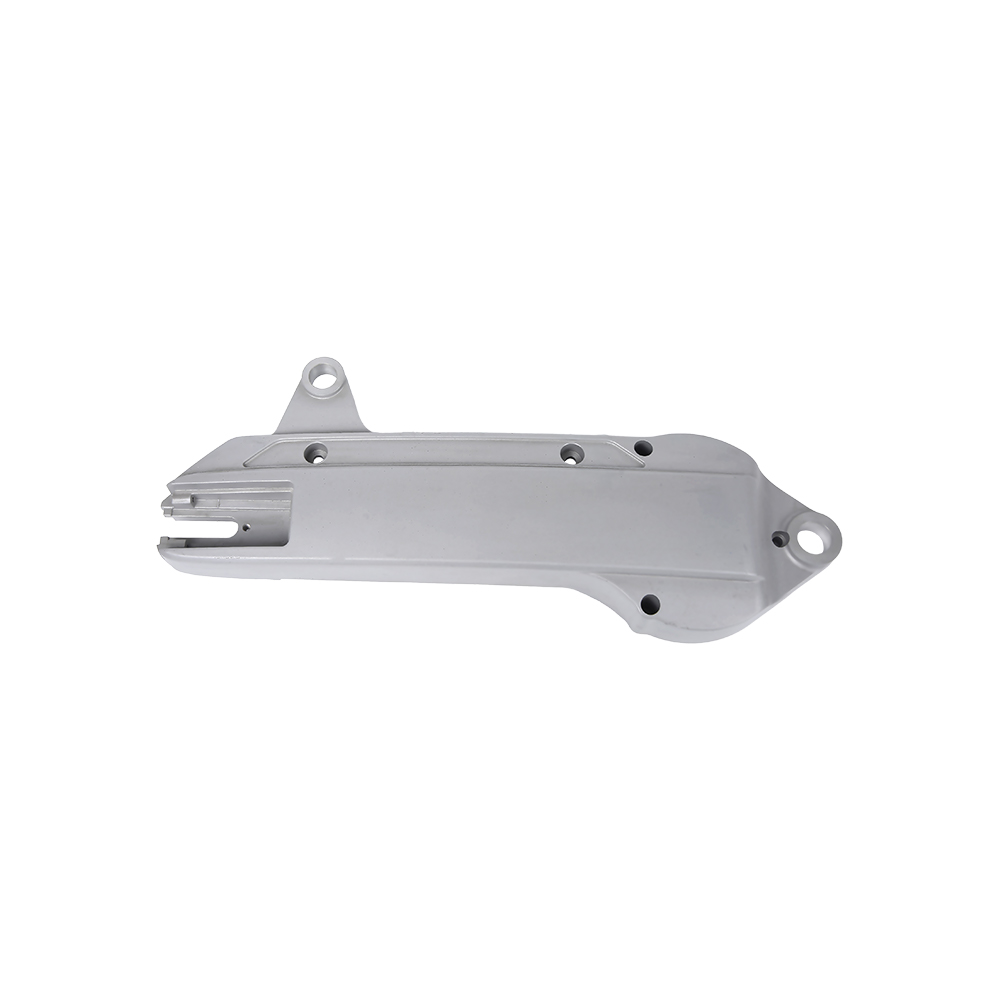
 Hydraulický ventil na tlakové liatie hliníka s vlastným ovládaním Vyberte si dodávateľa, ktorý kontroluje odlievanie aj obrábanie, aby ste sa vyhli sporom o tolerancii. Jednoduchá testovacia časť odhalí skutočnú rozmerovú schopnosť celého procesu. Zobraziť produkt →
Šesť otázok, ktoré by ste si mali položiť pred odoslaním kresby
- Ponúka dodávateľ vysokotlakové aj nízkotlakové liatie? Rozsah je dôležitý, keď sa projekt vyvíja.
- Vykonáva sa CNC obrábanie interne? Toto je najrýchlejší spôsob, ako opraviť problémy s toleranciou zistené počas schvaľovania vzorky.
- Majú zdokumentovaný proces nesúladu? Chcete vedieť, ako bude prebiehať prepracovanie a opätovná kontrola.
- Môžu dokázať podobné časti? Vyžiadajte si záznamy o doručení alebo príbehy, nielen fotografie zariadenia.
- Aký je štandardný postup schvaľovania vzorky? Dodávateľ by mal definovať správu o prvom výrobku s nameranými hodnotami podľa vášho výkresu.
- Ako rýchlo odpovedajú na technické otázky? Dodávateľ, ktorý odpovedá na otázky týkajúce sa výkresov do 24 hodín, pravdepodobne rýchlo odpovie aj počas výroby.
Jednou praktickou skúškou je zaslať jednu jednoduchú súčiastku so širšou, ako je nevyhnutná tolerancia na jeden rozmer, potom sledovať, s čím sa dodávateľ vráti. Vyspelý dodávateľ vám povie triedu tolerancie, ktorú môže skutočne držať.
Kontrola kvality, ktorá udržuje každú dávku konzistentnú
Po schválení prvej vzorky nie je projekt odlievania dokončený. Skutočnou výzvou je udržať ďalších desaťtisíc častí identických so vzorkou. Unášanie horúcich procesov: teplota taveniny, rýchlosť vstrekovania, teplota formy a čas chladenia – to všetko mení štruktúru pórov a konečné rozmery.
Kontrolné body, na ktorých záleží pri každej objednávke
- Prvá kontrola výrobku, kde sa všetky rozmery zmerajú podľa výkresu a so vzorkou sa vydá protokol.
- Priebežná kontrola v pevnom intervale, aby sa opotrebenie formy alebo posun procesu včas zachytili.
- Testovanie tesnosti na špeciálnom zariadení pre telesá ventilov, telesá čerpadiel a akúkoľvek časť nesúcu tlak.
- Monitorovanie pórovitosti prostredníctvom deštruktívneho odberu vzoriek alebo röntgenovej kontroly kritických rezov.
- Konečná kontrola rozmerov po obrobení na tolerancie, ktoré boli špecifikované ako obrobené.
Atribútom, ktorý oddeľuje dobrých dodávateľov, je sledovateľnosť parametrov procesu na šaržu. Opýtajte sa, či dodávateľ zaznamenáva krivku odlievania, teplotu formy a dĺžku vankúša pre každú dávku. Keď sa objaví problém, tieto záznamy umožnia tímu diagnostikovať príčinu v dňoch namiesto týždňov.
Často kladené otázky o hliníkových odliatkoch na mieru
Aký je rozdiel medzi vysokotlakovým liatím a nízkotlakovým liatím pre zákazkové diely?
Vysokotlakové liatie vstrekuje taveninu do formy vysokou rýchlosťou, čo poskytuje rýchle cykly a tenké steny, ale vyššiu pravdepodobnosť pórovitosti plynu. Nízkotlakové liatie plní formu zospodu pod kontrolovaným tlakom, čím vzniká hustejšia, tlakovo tesnejšia štruktúra, ale s pomalším cyklom. Vyberte si vysokotlakové liatie pre objem a nízkotlakové pre tesnosť alebo konštrukčné požiadavky.
Koľko stojí náradie na odliatok hliníka na mieru?
Pre kryt strednej veľkosti je vysokotlaková forma na tlakové liatie často v rozsahu 10 000 až 50 000 USD , zatiaľ čo vzor odlievania do piesku môže byť pod 3 000 USD. Voľba je ekonomická: rozložte náklady na nástroje na vaše ročné množstvo. Pri malom objeme vyhrávajú nižšie náklady na liatie do piesku; pri veľkom objeme vyhráva nižšia kusová cena tlakového liatia.
Aká je minimálna hrúbka steny pre hliníkové tlakové odliatky?
Pri vysokotlakovom odlievaní, Typické sú 2 mm a na malých plochách je možné dosiahnuť 1,5 mm . Nízkotlakové odlievanie a odlievanie do trvalej formy zvyčajne vyžaduje 3 mm a viac. Tenšie steny vyžadujú tekutejšiu zliatinu, ktorá môže mierne znížiť mechanickú pevnosť.
Sú vždy potrebné sekundárne obrábacie operácie?
Nie. Ak sú tolerancie vášho výkresu v rámci možností odliatku a nie sú potrebné žiadne tesniace plochy alebo otvory so závitom, môžete diel použiť priamo. Najkritickejšie automobilové a hydraulické diely sú však obrábané, pretože presné otvory, tesnenia a závity musia byť oveľa tesnejšie, než aké môže poskytnúť akýkoľvek proces odlievania.
Ako dlho trvá nový projekt odlievania na mieru od kreslenia po sériovú výrobu?
Typicky 7 až 12 týždňov . Výroba nástrojov trvá 4 až 8 týždňov, príprava vzorky a kontrola prvého výrobku 2 až 3 týždne a sériová výroba nasleduje po schválení vzorky. Vyspelá kresba a zlievareň s vlastnými nástrojmi skracujú túto časovú os.
Je možné preniesť tú istú časť z prototypu odlievania do piesku na tlakové liatie?
Áno, ale geometria musí byť od začiatku navrhnutá na tlakové liatie. Pieskové liatie umožňuje hrubšie steny a žiadny prievan; tlakové liatie vyžaduje ťah, rovnomernú hrúbku steny a dobré vyhadzovanie. Ak plánujete prevod včas so zlievarňou, ktorá ponúka oba procesy, prechod sa stane jednoduchou zmenou nástroja.
Praktické slovo na koniec
Zákazkové hliníkové odliatky sú osvedčeným spôsobom výroby ľahkých, pevných a tepelne účinných dielov vo veľkom meradle, ale každý projekt uspeje alebo zlyhá v detailoch: výber zliatiny, zhoda procesu, rozpočet tolerancie a disciplína dodávateľa. Premýšľanie nad niektorým z nich a ignorovanie ostatných je najrýchlejší spôsob, ako natiahnuť rozpočet.
Začnite s kompletným výkresom, požiadajte o vstup do procesu, nie len o cenu, a vyberte si dodávateľa, ktorý riadi nástroje, odlievanie a obrábanie spoločne. Ak je vaša časť v štádiu, keď by vám pomohol druhý názor na proces obsadzovania, kontaktujte náš inžiniersky tím s vašou kresbou; ukážeme vám, čo je reálne, skôr ako sa zaviažete k nástrojom.