 Jazyk

Domov / Novinky / Priemyselné správy / Sprievodca kupujúcim hliníkových odlievacích foriem: Nástrojová oceľ, životnosť nástroja, náklady a chyby
Hliníková forma na odlievanie je najdrahším samostatným rozhodnutím v projekte tlakového liatia. Je to nástroj z kalenej ocele, ktorý tvaruje každý odliatok, nastavuje čas cyklu, riadi mieru defektov a určuje, koľko následného spracovania bude diel potrebovať. Kocka je miesto, kde sa rodia tolerancie, kde sa vyhráva alebo stráca pórovitosť plynu a kde sa lacná cenová ponuka môže stať drahou realitou. Pre kupujúcich a inžinierov, ktorí hodnotia dodávateľov tlakového odlievania hliníka, si matrica zaslúži viac pozornosti ako veľkosť lisu, cena zliatiny alebo dokonca hmotnosť dielu.
V tejto príručke sa zameriavame konkrétne na matricu, nie na všeobecný proces. Nájdete tu akosti ocele používané pre hliníkové matrice, realistické čísla životnosti nástrojov, štruktúru nákladov na cenovú ponuku matrice, chyby, ktoré začínajú vo vnútri dutiny, a konštrukčné pravidlá, ktoré udržujú nástroje a výrobné rozpočty pod kontrolou. Cieľom je, aby sa dalšia cenová ponuka na náradie ľahšie porovnávať a oveľa ťažšie ju zle čítať.
Čo je vlastne hliníkový odlievací nástroj
Matrica nie je len forma s prázdnou dutinou. Ide o kompletný nástrojový systém vyrobený z niekoľkých oceľových platní, vymeniteľných vložiek, posuvných jadier, vyhadzovacích kolíkov, prepadových žľabov, brán a vnútorných chladiacich kanálov. Pevná polovica formy je namontovaná na stacionárnej doske stroja na tlakové liatie so studenou komorou; pohyblivá polovica je namontovaná na upínacej doske, ktorá otvára a zatvára matricu pri každom výstrele. Roztavený hliník vstupuje do dutiny pod vysokým tlakom, stuhne v priebehu niekoľkých sekúnd a pohyblivá polovica sa odtiahne, takže vyhadzovací systém môže vytlačiť odliatok.
V prípade hliníkových dielov sa takmer pri celej výrobe používa proces studenej komory, pretože teplota roztaveného kovu, približne 620–700 °C v závislosti od zliatiny, je príliš vysoká pre stroj s horúcou komorou. Forma preto musí prežiť vysoký vstrekovací tlak aj tepelný šok v každom cykle. To je dôvod, prečo lisovacia oceľ, tepelné spracovanie, dizajn chladenia a povrchová úprava sú oveľa viac dôležité pri hliníku ako pri vstrekovaní zinku alebo plastov.
Komponenty matrice môžu byť zoskupené podľa funkcie. Nižšie uvedená tabuľka je praktickým kontrolným zoznamom pre kupujúcich, ktorí chcú pochopiť, za čo vlastne platia v cenovej ponuke nástrojov.
| Komponent | Funkcia | Vymenené/servisované |
|---|---|---|
| Die dosky | Držte vložky dutiny a veďte pohyblivú polovicu | Po generálnej oprave alebo poškodení nástroja |
| Dutinové vložky | Opracované oceľové bloky, ktoré tvoria povrch odliatku | Keď tepelná kontrola alebo erózia prekračuje limity ťahania |
| Šmykľavky a zdviháky | Vytvorte bočné otvory, podrezanie a zložité uhly uvoľnenia | Opotrebiteľné diely, kontrolované počas plánovanej údržby |
| Vyhadzovacie kolíky | Vytlačte stuhnutý odliatok z pohyblivej polovice | Bežne vymenené po niekoľkých tisíckach výstrelov |
| Bežec, brána, prepadové studne | Zaveďte roztavený kov do dutiny a zachyťte studený alebo špinavý materiál | Upravené počas odberu vzoriek, ak sa objavia problémy s prietokom |
| Chladiace kanály | Odvádzajte teplo z matrice kontrolovaným spôsobom | Vyčistené a testované na prietok pri údržbe nástrojov |
Ak ste nováčikom v širšom spôsobe výroby, pomôže vám najprv pochopiť proces tlakového odlievania hliníka a potom sa vráťte k detailom nástrojov. V praxi je matrica súčasťou procesu, ktorý oddeľuje stabilnú, opakovateľnú výrobu od tej, ktorá vytvára prekvapenia pri každom audite.
Kvalita odlievania rozhoduje viac ako tlač
Mnohé nákupné rozhovory sa zameriavajú na tonáž lisu, rýchlosť vstrekovania a hmotnosť výstrelu. Na týchto parametroch záleží, ale upravujú sa okolo matrice. Kocka rozhoduje o tom, ako dobre kov vyplní dutinu, ako rýchlo sa ochladí, kde posledný materiál stuhne a či má plyn možnosť uniknúť. Dokonca ani úplne nový 900-tonový lis nedokáže vyrobiť zvukový odliatok zo zle navrhnutej formy.
Na kvalitu majú najväčší vplyv tri faktory riadené lisovnicou:
- Vzor výplne. Poloha brány a geometria bežca riadia, ako roztavený hliník prechádza dutinou. Forma, ktorá sa plní rovnomerne, tlačí vzduch pred kov do prepadových jamiek; kocka, ktorá sa nerovnomerne plní, vytvára studené uzávery, mistuns a zachytený plyn.
- Rýchlosť chladenia. Vodné línie vo vnútri formy určujú, kde odliatok tuhne ako prvý. Smerové tuhnutie by malo vytlačiť posledný tekutý kov do oblastí prepadu alebo stúpačiek, nie do vnútra steny dielu. Ak je rozloženie chladenia nesprávne, na každom zábere sa na rovnakom mieste objaví pórovitosť zmršťovania.
- Stav povrchu matrice. Dobre dokončená, správne uvoľnená dutina vytvára odliatky s konzistentnou povrchovou štruktúrou a menším počtom problémov s lepením. Keď sa povrch formy začne tepelne kontrolovať alebo erodovať, kvalita povrchu odliatku sa zhoršuje skôr, ako sa chyba stane viditeľnou pri jednoduchých rozmerových kontrolách.
V produkčnom prostredí matrica tiež riadi opakovateľnosť. Stabilná matrica prevádzkovaná pod zdokumentovaným procesným oknom by mala poskytnúť rovnaký rozmer a rovnakú povrchovú úpravu pri tisíckach záberov. Keď zákazník vidí rozmerový posun v dodaných dieloch, prvá otázka by mala byť vždy o stave matrice, nie o hliníkovej zliatine. Pre užitočnú referenciu o kategóriách defektov a ich význame v dielni je systém klasifikácie defektov NADCA široko používaným priemyselným východiskovým bodom.
Akosti ocele a predpokladaná životnosť hliníkových zápustiek
Pri porovnávaní dvoch cenových ponúk pre rovnakú časť je prvou vecou, ktorú je potrebné skontrolovať trieda ocele. Dvaja dodávatelia môžu uviesť podobnú cenu lisovnice, ale jeden môže použiť štandardnú vákuovo kalenú oceľ H13, zatiaľ čo druhý používa drahšiu prémiovú triedu s lepšou odolnosťou voči tepelnej únave. Cena matrice je podobná len do prvého výskytu tepelnej kontroly.
| Trieda ocele | Bežná tvrdosť pre Al matrice | Očakávaná životnosť lisovnice pre Al odliatky | Najlepšie sa hodí pre |
|---|---|---|---|
| H13 | 46–52 HRC | 100 000 – 150 000 výstrelov | Výrobný štandard pre väčšinu hliníkových odliatkov |
| H11 | 44–52 HRC | 80 000 – 120 000 výstrelov | Komplexné jadrá, hlboké rebrá, ťažké geometrie vyhadzovania |
| Prémiová trieda H13 / ESR | 48–54 HRC | 150 000 – 200 000 výstrelov | Dlhodobé automobilové diely a diely s vysokou integritou |
Odlievaná zliatina tiež mení životnosť formy. Hliník je v strede ponuky. Zliatiny zinku odlievané pri nižších teplotách a spôsobujú oveľa menšiu tepelnú únavu; zliatiny na báze horčíka a medi napádajú povrch matrice agresívnejšie. Nižšie uvedená tabuľka poskytuje reálne porovnanie.
| Zliatinová rodina | Typická teplota topenia | Typický zomretý život | Hlavná príčina opotrebovania matrice |
|---|---|---|---|
| Zliatiny zinku | 380 až 450 °C | 500 000 výstrelov | Abrazívne opotrebovanie, nízky tepelný šok |
| Zliatiny hliníka | 620 až 700 °C | 100 000 – 200 000 výstrelov | Tepelná únava a spájkovanie |
| Zliatiny horčíka | 620 až 680 °C | 80 000 – 120 000 výstrelov | Vyšší chemický útok na oceľ |
| Zliatiny medi / mosadze | 900 až 1000 °C | 20 000 – 50 000 výstrelov | Silné tepelné praskanie a erózia |
Vyššie uvedené čísla životnosti matrice predpokladajú primeranú údržbu: kontrolovaná teplota matrice, pravidelné čistenie, kontrola trhlín a príležitostné operácie na uvoľnenie napätia na vysoko zaťažených nástrojoch. Bez údržby predčasne zlyhá aj matrica z prémiovej ocele. Nepovažujte životnosť lisovnice za pevnú charakteristiku ocele; je výsledkom spoločnej ocele, konštrukcie nástroja, riadenia procesu a údržby.
Čo poháňa cenu hliníkovej odlievacej formy
Cenová ponuka nie je len cenou obrábania dutiny. Oceľový blok predstavuje malú časť celkových nákladov. Skutočné peniaze idú do strojárstva, výroby elektród, CNC programovania, leštenia, montáže a skúšobných snímok. Ak dodávateľ uvádza veľmi nízku cenu matrice, radšej sa spýtajte, čo je vylúčené, než aby ste obchod oslavovali.
Zjednodušené rozdelenie nákladov na typickú formu na tlakové liatie hliníka vyzerá takto:
- Dizajn a simulácia toku formy: 5 – 10 % z ceny nástroja. Tieto náklady sa oplatí chrániť, pretože bránia neskorším nákladným opravám.
- Zápustková oceľ a tepelné spracovanie: 12 – 18 %. Zahŕňa vákuové kalenie, temperovanie a zmiernenie napätia.
- CNC obrábanie a EDM: 40 – 50 %. Toto je jadro práce pri výrobe matrice.
- Osadenie, leštenie a montáž: 15 – 20 %. Zahŕňa dosiahnutie špecifikovanej povrchovej úpravy a odozvy vyhadzovacieho systému.
- Skúšobné zábery a odber vzoriek: 3 – 5 %. Používa sa na overenie rozmerov, kvality povrchu a parametrov procesu pred uvedením do výroby.
Najväčším strategickým rozhodnutím je počet dutín. Jednodutinová matrica je lacnejšia, jednoduchšia a ľahšie sa upravuje. Viacdutinová matrica vyrába viacero dielov v jednom strojovom cykle a znižuje náklady na diel, ale znásobuje riziko spojené s nástrojmi. Ak má jedna dutina mierny rozmerový posun, celý výrobný cyklus sa musí zastaviť, kým sa dutina opraví.
| Číslo dutiny | Relatívne náklady na kocky | Časti za cyklus | Najvhodnejší objem |
|---|---|---|---|
| 1 dutina | 1,0x | 1 | Prototypovanie, veľmi malý objem, zložitá geometria |
| 2 dutiny | 1,6–1,8x | 2 | Ročné objemy od desaťtisícov vyššie |
| 4 dutiny | 2,5-3,0x | 4 | Veľkoobjemové diely pre automobily a spotrebiče |
| 8 dutín | 4,5-5,5x | 8 | Stabilné programy s veľkým objemom a spoľahlivými predpoveďami |
Mnoho skúsených kupujúcich začína s jednodutinovým alebo dvojdutinovým nástrojom, overí proces a potom pridá ďalšie dutiny alebo vytvorí druhú matricu. Tento prístup znižuje finančné vystavenie konštrukčnej chybe a zároveň umožňuje nábeh na veľkoobjemovú výrobu.
Chyby odlievania súvisiace s lisovaním a ako im predchádzať
Väčšina defektov pri odlievaní je pomenovaná podľa toho, čo inšpektor vidí na hotovej časti, ale mnohé z nich začínajú vo vnútri formy. Pochopenie vzťahu defekt-to-die pomáha kupujúcim klásť správne otázky počas odberu vzoriek a diskusií PPAP. Nižšie uvedená tabuľka sumarizuje najbežnejšie chyby súvisiace s lisovaním a praktické protiopatrenia používané inžiniermi tlakového liatia.
| Defekt | Príčina súvisiaca so smrťou | Prevencia |
|---|---|---|
| Pórovitosť plynu | Zlé odvetrávanie, dlhé prietokové cesty, nesprávne umiestnené prepadové studne | Prerobte brány a vetracie otvory, pridajte asistenciu vákua |
| Studené uzávery | Teplota matrice je príliš nízka, kov zamrzne skôr, ako sa dutina naplní | Zvýšte teplotu matrice, vyvážte čas plnenia, upravte rýchlosť brány |
| Spájkovanie / lepenie | Hliník sa chemicky viaže na nechránený povrch matrice | Nitridácia alebo PVD povlak povrchov dutín |
| Kontrola tepla | Opakovaná tepelná expanzia a kontrakcia čela matrice | Použite H13 alebo prémiovú oceľ, riadené chladenie, pravidelné odbúravanie napätia |
| Flash | Vychýlenie nástroja, opotrebovaná deliaca čiara, nesprávna upínacia sila | Opravte deliacu čiaru, zachovajte rovnobežnosť dosky, upravte tonáž svorky |
| Vyhadzovacie značky | Nedostatočný ťah, príliš málo vyhadzovacích kolíkov, vysoká vyhadzovacia sila | Zvýšte uhol ťahu, pridajte vyhadzovacie kolíky, vyleštite povrch dutiny |
Dobre navrhnutá matrica sama o sebe neodstráni všetky chyby. Parametre procesu, ako je teplota taveniny, profil vstrekovania, aplikácia nástrekom a načasovanie cyklu, musia zodpovedať konštrukcii formy. Ak je však kocka opravená a chyba sa stále objavuje pri každom výstrele, pravdepodobne sa porušilo procesné okno, nie dizajn nástroja.
Pravidlá dizajnu, ktoré chránia matricu a znižujú šrot
Konštruktéri dielov niekedy zaobchádzajú s matricou, ako keby bola schopná reprodukovať akýkoľvek model CAD. To nemôže. Forma potrebuje uhly ťahu, rovnomerné steny, zaoblené rohy a priestor na tok kovu. Ak súčiastka porušuje tieto pravidlá, vo výrobe sa objavia problémy s kvalitou a náklady na údržbu lisovníc sa zvýšia. Dobrou správou je, že väčšina pravidiel je jednoduchá a merateľná.
| Dizajnový prvok | Odporúčaný rozsah | Dôvod |
|---|---|---|
| Vonkajší uhol ponoru | 1-2 stupne | Umožňuje čisté vysunutie bez poškodenia povrchu |
| Vnútorný uhol ponoru | 2-3 stupne | Pomáha odliatku uvoľniť sa z pohyblivej polovice |
| Nominálna hrúbka steny | 2,5–6,0 mm | Vyvažuje plnenie, pevnosť a chladiace správanie |
| Jednotnosť steny | Udržujte sekcie čo najrovnomernejšie | Zabraňuje zmršťovacej pórovitosti a stopám |
| Hrúbka základne rebier | 0,6–1,0 x priľahlá stena | Vystužuje časť bez vytvárania hrubých častí |
| Polomer vnútorného rohu | 1,0 mm alebo viac, ak je to možné | Znižuje koncentráciu napätia a zlepšuje tok kovu |
Toto sú východiská, nie absolútne zákony. Veľké časti, tenkostenné kryty, konštrukčné konzoly a tlakotesné telesá ventilov sa budú každý odchyľovať iným smerom. Cieľom nie je slepo nasledovať tabuľku; je to prinútiť posúdenie návrhu, aby sa spýtalo, prečo existuje určitá stena, rebro alebo polomer, predtým, ako sa vyreže oceľ v zápustke.
Výber hliníkovej zliatiny a jej vplyv na životnosť nástroja a tolerancie
Hliníková zliatina nerozhoduje len o mechanických vlastnostiach finálneho dielu. Ovplyvňuje tiež, ako agresívne roztavený kov útočí na matricu, ako dobre vypĺňa tenké časti a akú rozmerovú toleranciu môžete očakávať. Kupujúci, ktorí vymenia zliatiny po tom, čo je matrica už postavená, môžu byť výsledkom prekvapení.
| Zliatina | Kľúčové vlastnosti | Typické aplikácie |
|---|---|---|
| A380 / ADC12 | Vyvážená pevnosť, náplň a cena | Všeobecné konštrukčné, kryty automobilov, držiaky motora |
| A383 | Lepšia odolnosť proti roztrhnutiu za tepla, dobré plnenie | Tenké rebrá, zložité tenkostenné časti |
| A360 | Lepšia odolnosť proti korózii, nižší obsah medi | Odkryté časti, morské alebo korozívne prostredie |
| A413 | Vynikajúca tekutosť a tlaková tesnosť | Telesá ventilov, tlakotesné komponenty |
| B390 | Vysoká tvrdosť, dobrá odolnosť proti opotrebeniu, tvrdšie opracovanie | Bloky motorov, valce, povrchy kritické voči opotrebovaniu |
Z hľadiska formy ovplyvňuje obsah kremíka a medi v zliatine správanie pri spájkovaní a erózii. Zliatiny s vyšším obsahom kremíka, ako napríklad A383 alebo B390, dobre tečú, ale môžu byť viac abrazívne na oceľový povrch. Zliatiny s nižším obsahom železa môžu zvýšiť spájkovanie, a preto sa spolu s rozhodnutím o zliatine často špecifikuje povrchová úprava, ako je nitridácia. Správna kombinácia je zliatina, povrchová úprava, rozloženie chladenia a nastavenia procesu, nie každá jednotlivá položka.
Odlievanie plus obrábanie: Kde sa matrica stáva hotovým dielom
Hliníková odlievacia forma vytvára takmer čistý tvar, nie hotový komponent. Vývrty je stále potrebné opracovať, tesniace plochy potrebujú rovinnosť, závity potrebujú rezanie a kritické rozmery vyžadujú užšiu toleranciu, ktorú môže poskytnúť CNC proces. To je dôvod, prečo je schopnosť obrábania dodávateľa tlakového liatia dôležitá rovnako ako samotná forma.
Dodávateľ, ktorý prevádzkuje tlakové liatie aj CNC obrábanie v tej istej továrni, môže kontrolovať celý pracovný tok: matrica vytvorí odliatok, CNC stroj ho dokončí a konečná kontrola vidí rovnakú časť v tej istej budove. Toto usporiadanie skracuje čas logistiky, zabraňuje poškodeniu počas prepravy a udržiava údaje merania stabilné medzi operáciami.
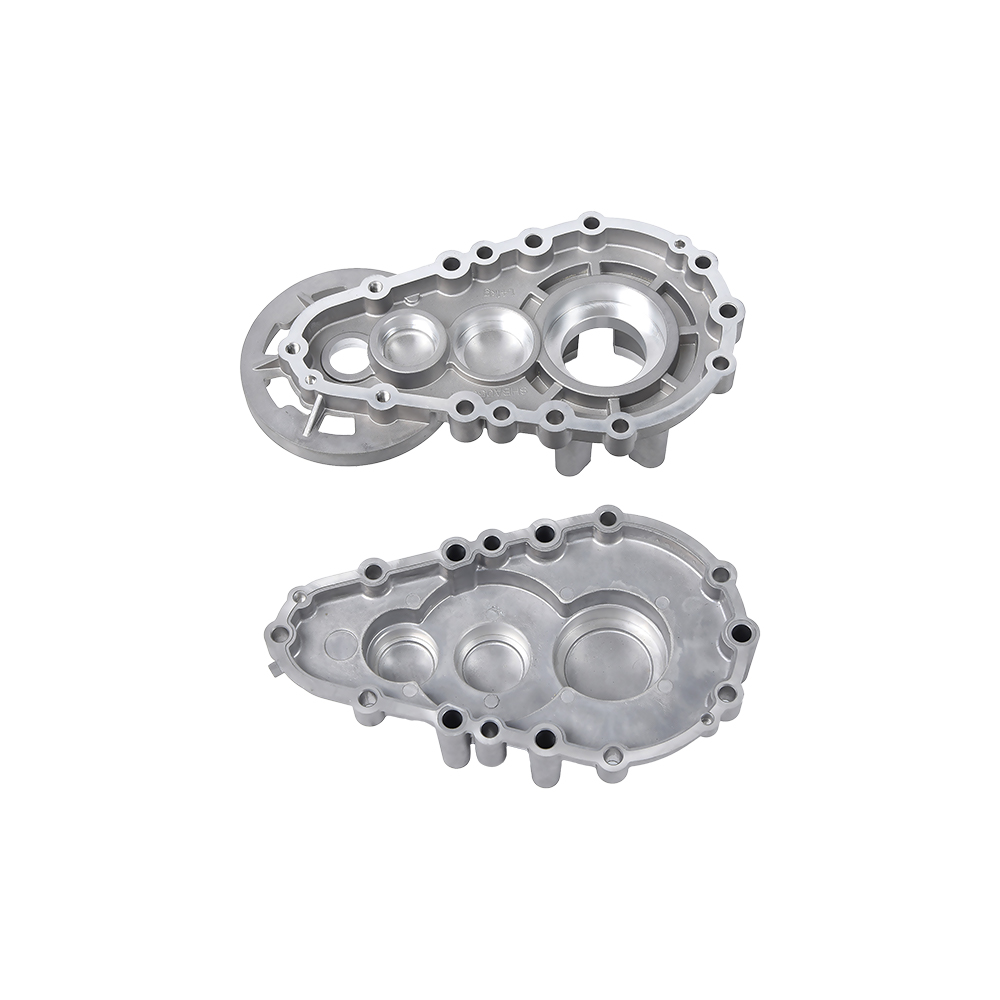
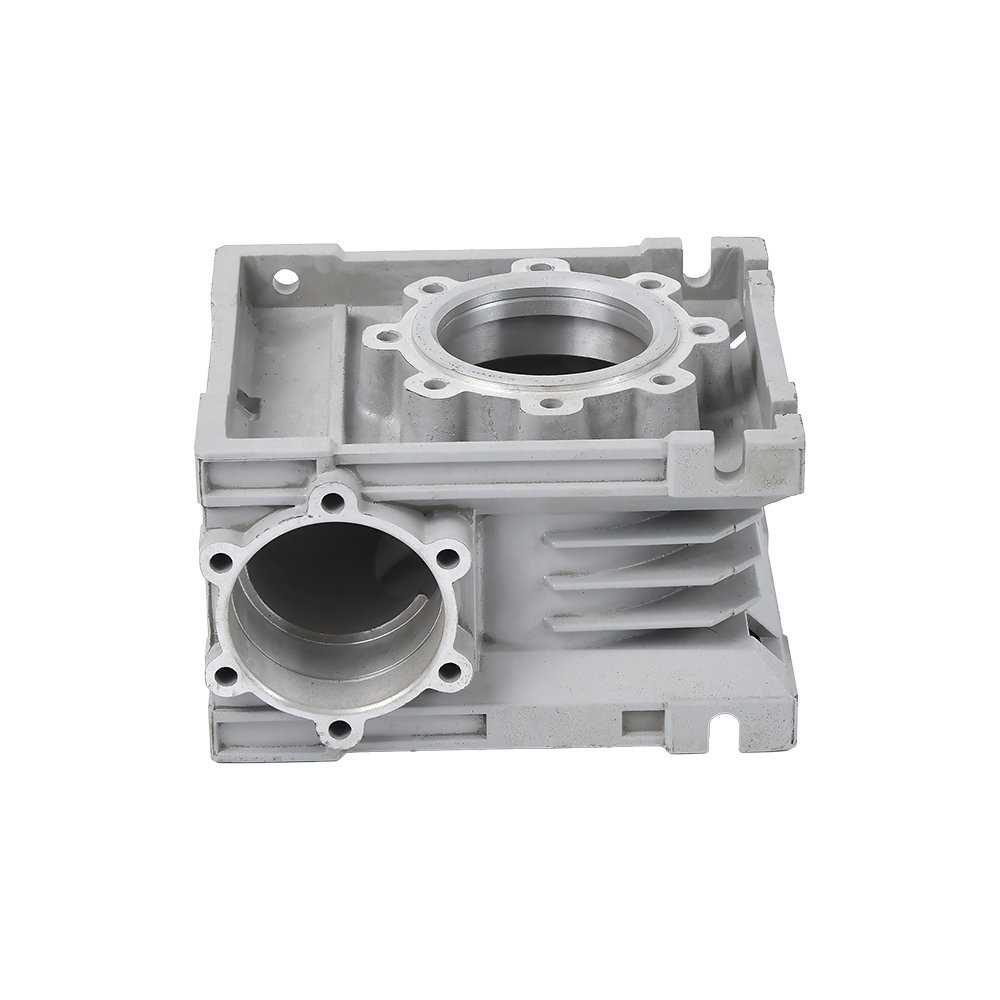
 Kryt prevodovky z hliníkového odlievania pre presnú montáž Toto puzdro prevodovky demonštruje, ako tlakové liatie formuje celkovú geometriu, zatiaľ čo následné CNC obrábanie dosahuje tesné tolerancie potrebné pre zostavu prevodovky a olejové tesnenie, čo z neho robí jasný príklad integrovaného pracovného toku odlievania a obrábania. Zobraziť produkt →
Typickým príkladom je skriňa prevodovky. Matrica tvorí celkovú geometriu, ložiskové kapsy a montážne výstupky, ale tesniace plochy a ložiskové otvory zvyčajne vyžadujú opracovanie po odliatí. Bez opracovania je skriňa stále funkčná ako surový odliatok, ale nemôže spĺňať tolerancie potrebné pre montáž prevodovky a olejové tesnenie.
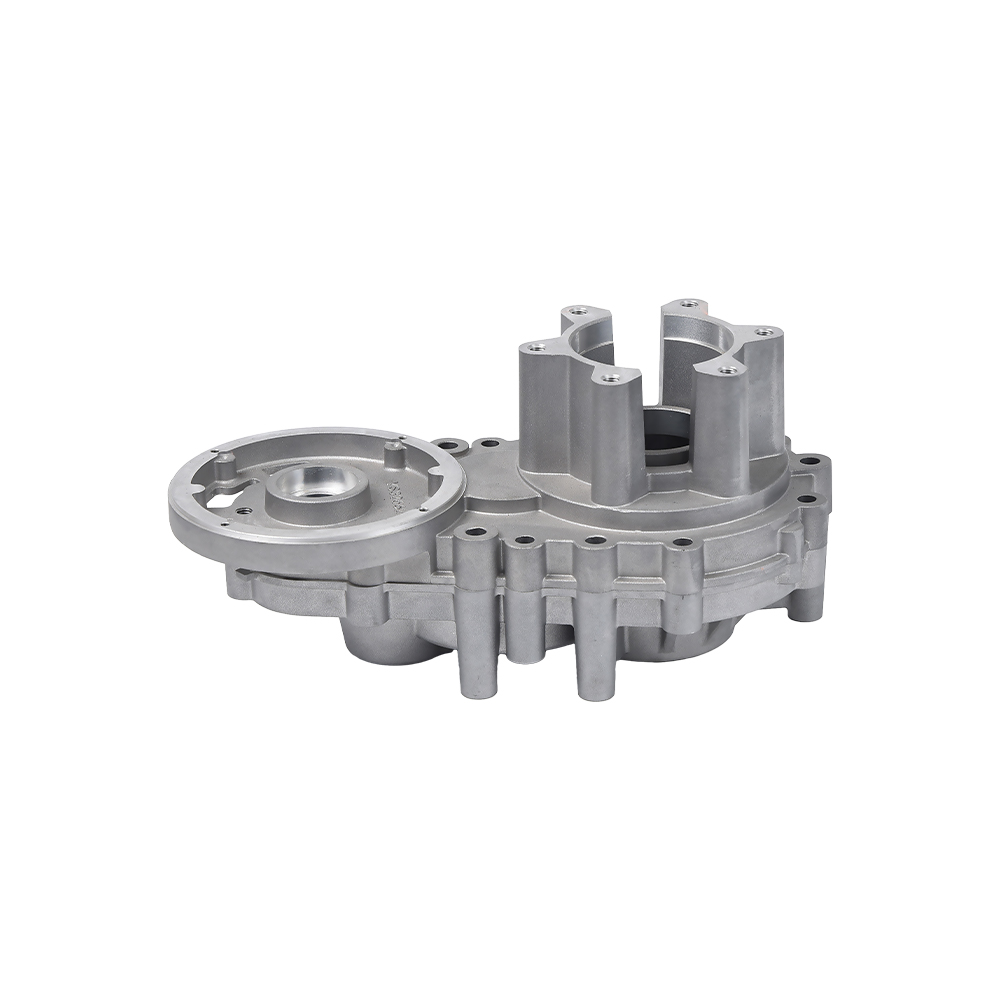
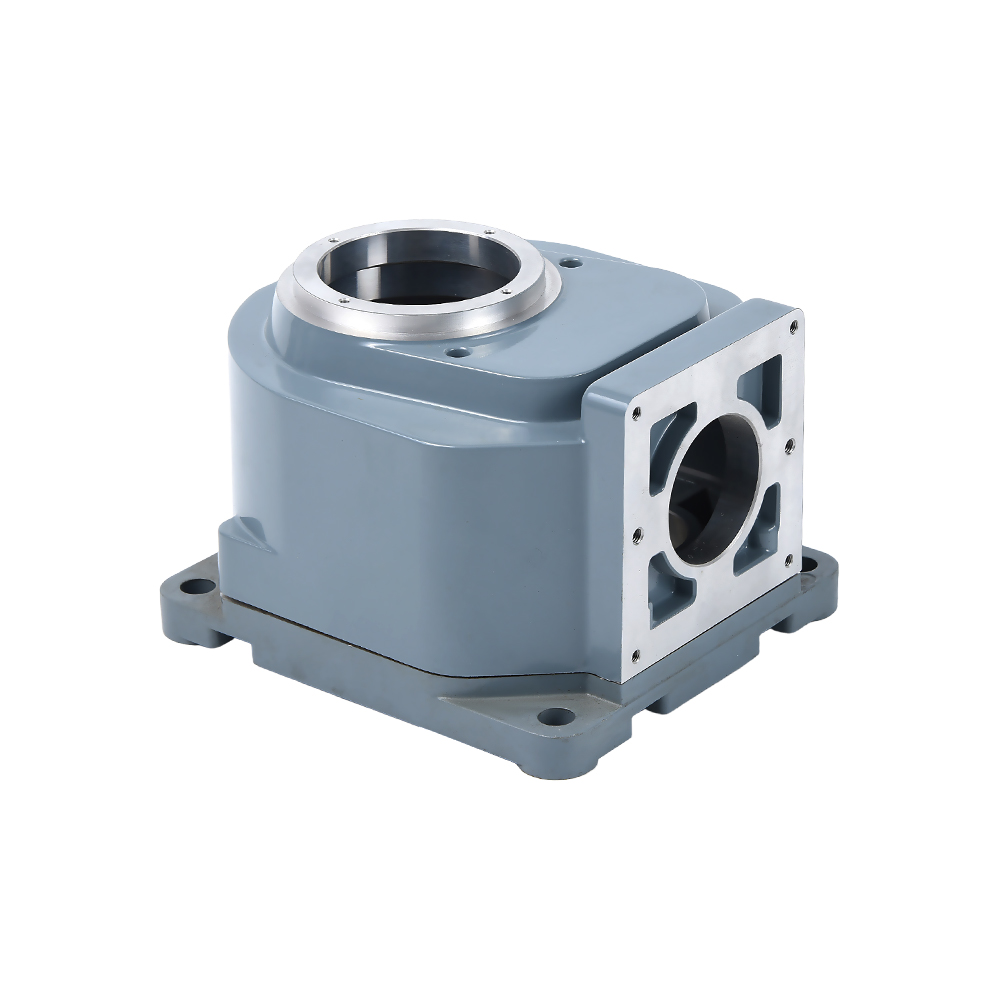
 Príslušenstvo k bezuhlíkovým motorom vyžadujúce sekundárne obrábanie Kryty motora a koncové štíty sa pri tenkých stenách a zložitých detailoch rebier spoliehajú na tlakové liatie, ale vyžadujú presné opracovanie pre zaoblenie otvoru a montážne povrchy statora podľa rovnakej logiky ako kryty prevodoviek. Zobraziť produkt →
Komponenty elektromotora majú rovnakú logiku. Kryty motora, koncové štíty a príslušenstvo bezkomutátorových motorov vyžadujú presné zaoblenie otvoru, dobrú tepelnú prispôsobivosť a čistý povrch zostavy statora. Odlievacia forma poskytuje tenké steny a zložité detaily rebier; sekundárne obrábanie vytvára konečné prvky lokalizácie.
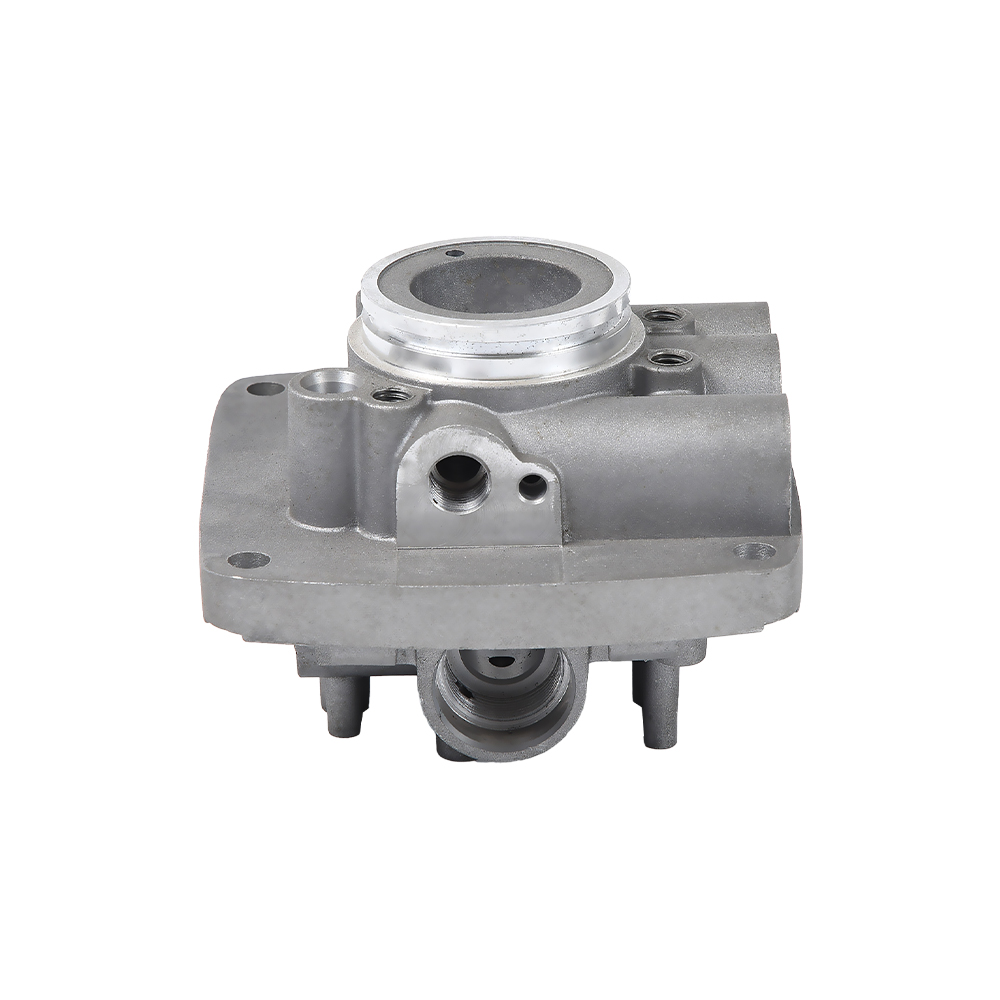
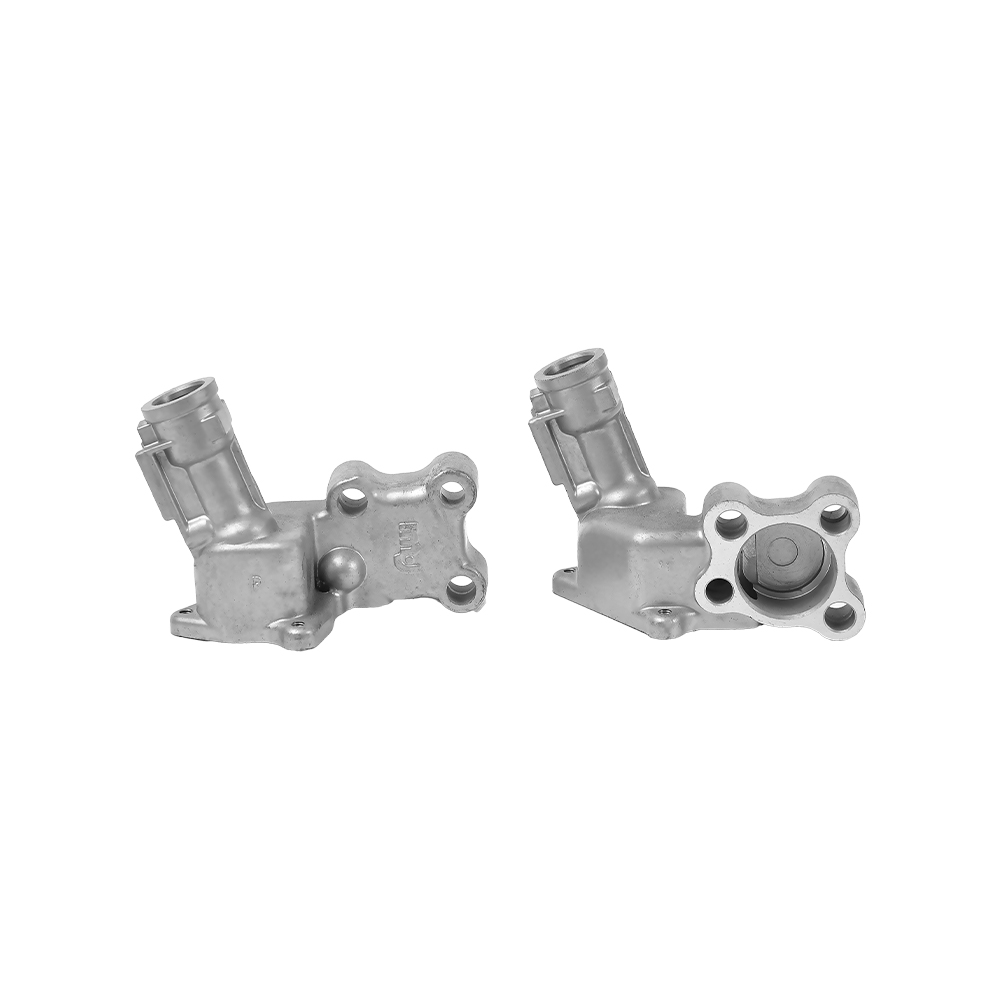
 Hydraulický ventil na tlakové liatie hliníka s integrovaným obrábaním Telesá hydraulických ventilov ťažia z interného tlakového liatia a CNC obrábania, aby sa zaistilo tlakotesné steny a presné otvory ventilov, závity otvorov a tesniace plochy, pričom sa umožňuje rýchlejšia rozmerová spätná väzba do dutiny formy. Zobraziť produkt →
Telesá hydraulických ventilov profitujú z integrovaného odlievania a obrábania z iného dôvodu. Matrica zaisťuje tlakotesné steny a vnútornú geometriu priechodu, zatiaľ čo CNC obrábanie dodáva vŕtaniu ventilu, závitom portov a tesniacim plochám ich konečné rozmery. Dodávateľ, ktorý môže robiť oboje interne, má kratšiu komunikačnú slučku, keď rozmerová spätná väzba smeruje späť do dutiny formy.
Z pohľadu kupujúceho praktickou otázkou nie je, či má dodávateľ CNC dielňu. Takmer všetci áno. Dôležitejšou otázkou je, či ten istý tím vlastní formu, parametre odlievania a prípravky na obrábanie. Keď sú všetky tri v jednom zariadení, problémy sa riešia pri ich zdroji, namiesto toho, aby sa prenášali tam a späť medzi subdodávateľmi.
Otázky, ktoré treba položiť dodávateľovi tlakového liatia pred schválením nástrojov
Cenové ponuky nástrojov sa ľahšie porovnávajú, keď obaja dodávatelia odpovedajú na rovnaký súbor technických otázok. Ako východiskový bod použite nižšie uvedený zoznam. Zahŕňa informácie potrebné na porovnanie kvality nástroja, nielen ceny nástroja.
- Aký druh ocele, tepelné spracovanie a povrchový náter použije matrica? Odpoveď by mala byť konkrétna, ako napríklad H13 vákuovo kalená plus nitridácia, nie jednoducho „oceľ“.
- Spustíte simuláciu toku formy pred rezaním ocele? Simulačné správy zobrazujú očakávaný vzor plnenia, vzduchové pasce a správanie tuhnutia. Požiadajte o zobrazenie správy.
- Koľko dutín je zahrnutých v uvedenej cene matrice? Cena za jednodutinovú matricu sa nedá porovnať s cenou za dvojdutinovú matricu bez úpravy výkonu na diel.
- Akú rozmerovú toleranciu bude držať odliatok pred obrábaním? To odhalí, či dodávateľ chápe prepojenie medzi stavom matrice a rozmerovým posunom.
- Koľko skúšobných snímok je zahrnutých? Náklady na odber vzoriek a počet vzoriek sú súčasťou dohody o nástrojoch.
- Aká je očakávaná životnosť matrice a aký plán údržby odporúčate? Životnosť nástroja ovplyvňuje dlhodobé náklady na diel, nie počiatočnú cenu nástroja.
- Bude rovnaká továreň vykonávať CNC konečnú úpravu po odliatí? Vlastné odlievanie a obrábanie znižuje riziko prenosu a udržiava vlastníctvo tolerancií na jednom mieste.
- Na aké opravy matrice sa vzťahuje cenová záruka a na koľko výstrelov? To zabraňuje tomu, aby sa lacná matrica stala drahou po prvej tisícke dielov.
Odpovede na tieto otázky sú dôležitejšie ako vycibrené predajné tóny. Dodávateľ, ktorý poskytuje jasné, čestné technické odpovede vo fáze výroby nástrojov, sa bude oveľa pravdepodobnejšie správať rovnakým spôsobom aj počas hromadnej výroby.
Často kladené otázky o nástrojoch na odlievanie hliníka
Aký je rozdiel medzi matricou a formou?
Forma je všeobecný pojem pre dutú formu používanú na tvarovanie materiálu. Forma je špecifický nástroj používaný pri tlakovom liatí: pracuje pod veľmi vysokým vstrekovacím tlakom, má pohyblivé časti, ako sú posúvače a vyhadzovače, a cykluje oveľa rýchlejšie ako typická piesková forma. Pri tlakovom odlievaní hliníka je slovo matrica správnym pojmom.
Koľko rán môžete získať z hliníkovej odlievacej formy?
S oceľou H13 a správnou údržbou trvá výrobná matrica na hliníkové diely zvyčajne 100 000 až 200 000 výstrelov. ESR ocele vyššej triedy a chránené povrchové úpravy to môžu posunúť smerom k hornému koncu. Zložitosť geometrie lisovnice a odlievaná zliatina sú dve najväčšie premenné.
Ktorá trieda ocele je najlepšia pre hliníkovú formu na tlakové liatie?
H13 je priemyselný štandard pre výrobu hliníkových matríc. Poskytuje dobrú rovnováhu medzi tvrdosťou, húževnatosťou a odolnosťou voči tepelnej únave. H11 možno zvoliť pre veľmi zložité jadrá, ktoré vyžadujú väčšiu húževnatosť, zatiaľ čo prémiové triedy H13 ESR sa používajú pre dlhodobé projekty, kde sú vyššie náklady na nástroje odôvodnené nižšími nákladmi na diel.
Dá sa jedna kocka použiť na výrobu niekoľkých rôznych častí?
Nie s jednou pevnou dutinou. Matrica vytvára jednu geometriu dutiny, aj keď vymeniteľné vložky môžu umožniť rad podobných častí s použitím rovnakej základne matrice. Každá zmena tvaru dielu vyžaduje zmenu geometrie dutiny, usporiadania žľabu alebo oboch. Neočakávajte, že jedna matrica pokryje úplne odlišné návrhy dielov.
Znižuje viacdutinová matrica náklady na diel?
Áno, pretože z toho istého strojového cyklu vychádza viac dielov. Samotná matrica však stojí viac, nastavenie sa stáva zložitejším a chyba v jednej dutine môže narušiť celý nástroj. Viacdutinové matrice sú správnou voľbou, keď je ročný objem vysoký a dizajn dielu je stabilný.
Prečo sa pórovitosť objavuje, aj keď je matrica nová?
Pórovitosť hliníkových tlakových odliatkov zvyčajne pochádza zo zachyteného plynu alebo zmršťovania počas tuhnutia. Matrica to riadi odvetrávaním, umiestnením prepadu, dizajnom brány a usporiadaním chladiaceho potrubia. Ak je návrh matrice správny, ale stále sa objavuje pórovitosť, parametre procesu môžu byť mimo odporúčaného okna.
Potrebujú hliníkové tlakovo odliate diely po odliatí vždy opracovanie?
Väčšina funkčných častí áno. Matrica vytvára takmer čistý tvar, ale otvory, tesniace plochy, závity a úzke tolerancie vyžadujú CNC obrábanie. Dodávateľ so schopnosťou tlakového liatia a obrábania môže udržať tolerancie pod jednou strechou a znížiť škody pri preprave a manipulácii.
Ako dlho trvá výroba hliníkovej odlievacej formy?
Pre matricu so strednou zložitosťou je typická doba prípravy šesť až dvanásť týždňov v závislosti od hĺbky dutiny, počtu sklíčok a toho, či je zahrnutá simulácia toku formy. Fáza odberu vzoriek a schvaľovania pridáva ešte niekoľko týždňov. Ak dodávateľ sľubuje veľmi krátku dodaciu lehotu, opýtajte sa, koľko hodín overovania dizajnu je zahrnuté.
Čo je tepelná kontrola a prečo je dôležitá?
Tepelná kontrola je sieť jemných trhlín, ktoré sa objavujú na povrchu formy po opakovaných cykloch zahrievania a chladenia. Prenáša stopy na odliatok, zvyšuje riziko spájkovania a nakoniec si vynúti opravu matrice. Dobré chladenie matrice a správna špecifikácia ocele oneskorujú začiatok tepelnej kontroly.
Hliníková forma nie je tovar, ktorý si raz kúpite a zabudnete. Je to presný nástroj, ktorý určuje kvalitu vášho dielu, stabilitu výroby a dlhodobé jednotkové náklady. Pred porovnaním ceny porovnajte triedu ocele, dizajn chladenia, počet dutín a plán údržby. Keď je forma navrhnutá a vyrobená správne, proces odlievania má šancu prebehnúť hladko; keď je kocka oslabená, aby sa ušetrili peniaze, platí to každá ďalšia dávka.
Ak hodnotíte dodávateľa pre projekt tlakového odlievania hliníka, zahrňte špecifikáciu nástroja do procesu cenovej ponuky a kontaktujte priamo náš tím diskutovať o dizajne matrice, ktorý zodpovedá geometrii vašej časti a objemu výroby. $